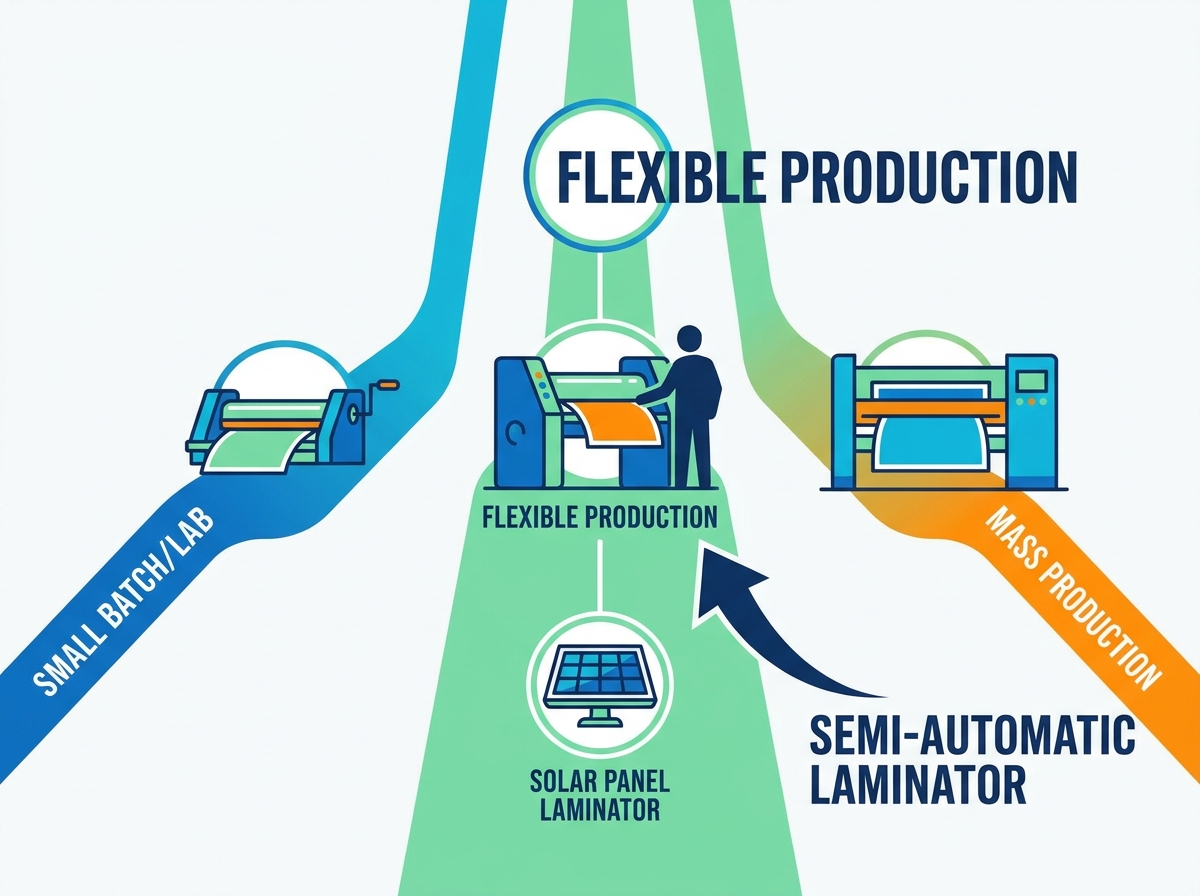
Die balansering van produksieskaal met belegging in toerusting is 'n daaglikse kopseer vir sonkragmodulevervaardigers. Om van handsamestelling na outomatisering te beweeg is 'n kritieke sprong. Om reguit in 'n ten volle outomatiese, vervoerbandgedrewe lyn te spring, is egter selde die slimste eerste stap. Die massiewe kapitaal wat benodig word, kan maklik jou kontantvloei lamlê.
Dit is presies waar a semi-outomatiese sonpaneel lamineerder tref die strategiese sweet spot. Dien as die kernenjin van jou moduleproduksie, hierdie masjien omhul brose sonselle. Dit verseker meganiese duursaamheid, langtermyn weerbestandheid en optimale energie-uitset oor 'n standaard 25-jaar leeftyd. U outomatiseer die hoogs sensitiewe termodinamiese fases terwyl u handmatige laai behou. Die resultaat? Industriële gehalte sonder die onbetaalbare prysetiket.
Hierdie omvattende gids ondersoek presies wanneer investering in hierdie toerusting die mees strategiese sin maak vir jou produksielyn. Gepasmaak vir navorsingslaboratoriums, boetiek-sonkragvervaardigers, beginondernemings en middelslagfasiliteite, sal ons die kerntegniese kenmerke ondersoek, die opbrengs op belegging evalueer en spesifieke industriegebruiksgevalle uiteensit.
Sleutel wegneemetes
Koste-effektiewe skaal: Hierdie toerusting oorbrug die kritieke gaping tussen inkonsekwente handearbeid en duur ten volle outomatiese lyne. Dit bied 'n geoptimaliseerde opbrengs op belegging vir middelvolume-produksie-omgewings.
Onbeperkte kwaliteit: Dit bied presies dieselfde industriële-graad vakuum, verwarming en druk presisie as vol outomatiese toerusting. Dit verseker top-vlak module kwaliteit en behoorlike inkapselende kruiskoppeling.
Ideale gebruiksgevalle: Die masjinerie is perfek geskik vir laboratoriumtoetsing, pasgemaakte sonpaneelvervaardiging en klein- tot medium-groepproduksielopies waar buigsaamheid die volume klop.
Bedryfsbuigsaamheid: Operateurs kan maklik interne beheerparameters vir verskillende inkapselingsmateriale aanpas, soos Etileen Viniel Acetaat of Polyolefin Elastomeer, sonder om ingewikkelde meganiese herprogrammering te vereis.
Verskuiwing in bedryfstendense: Waarom buigsame vervaardiging wen
Die globale sonlandskap is besig om vinnig te verander. Ons sien 'n massiewe spil weg van gesentraliseerde gigawatt-skaal kommoditeitpaneelproduksie na gedesentraliseerde, toepassingspesifieke sonkragoplossings. Nismarkte soos gebou-geïntegreerde fotovoltaïese, agrivoltaïese en voertuig-geïntegreerde sonkrag ontplof. Wat beteken dit vir die verkryging van toerusting? Behendigheid is nou meer werd as blote volume.
Massiewe outomatiese lyne sukkel om aan te pas by pasgemaakte afmetings of wisselende polimeerdiktes. Hulle benodig dae om sensors te herwerk en te herkalibreer. Daarteenoor het ratse vervaardigers toerusting nodig wat binne minute van 'n standaard 60-sel stewige glaspaneel na 'n buigsame mariene sonmat kan oorskakel. Hierdie industriewye vraag na pasgemaakte produkte met 'n hoë marge maak middelvlak-outomatisering die voorkeurstrategie vir moderne sonkraginnoveerders.
Wat is 'n semi-outomatiese sonpaneellamineerder en hoe werk dit?
Om 'n slim aankoopbesluit te neem, moet jy onder die enjinkap kyk. Die laminering stadium is onvergewensgesind. Maak 'n fout hier, en die paneel sal onvermydelik in die veld misluk.
Kernmeganika van die lamineringsproses
Die sonmodule-inkapselingsproses maak staat op drie streng beheerde, hoogs sensitiewe stadiums.
Eerstens is stofsuig. Sodra die rou modulestapel gelaai is, onttrek die masjien omgewingslug om 'n byna perfekte vakuum te skep. Hierdie stap is absoluut noodsaaklik. Enige vasgevange lug of vog wat agterbly voordat die omhulsel smelt, sal mikroborrels vorm. Daardie borrels waarborg toekomstige delaminering.
Volgende kom verhitting. Interne platen verhit die module tot 'n presiese temperatuur, tipies tussen 140 en 150 grade Celsius. Hierdie geteikende hitte smelt die omhulsel en laat dit naatloos om die brose silikonselle vloei en verhard tot 'n beskermende jel.
Ten slotte, druk. Terwyl dit nog onder vakuum en hitte is, pas 'n buigsame silikoondiafragma eenvormige afwaartse atmosferiese druk oor die hele oppervlak van die glas toe. Dit bind die lae stewig aan mekaar, wat die kruisbindingsproses voltooi.
In 'n semi-outomatiese opstelling hanteer 'n presiese interne logika beheerder hierdie termodinamiese stappe foutloos. Die semi-outomatiese benaming verwys bloot na materiaalhantering. Menslike operateurs laai die ongelamineerde stapel handmatig in die kamer en verwyder die voltooide paneel sodra die outomatiese siklus voltooi is.
Handmatige vs. semi-outomatiese vs. volledig outomatiese lamineerders
Die keuse van die regte toerustingvlak vereis 'n duidelike begrip van die operasionele kompromieë oor die vervaardigingspektrum.
Kenmerk
Handmatige lamineerder
Semi-outomatiese lamineerder
Ten volle outomatiese lyn
Materiaalhantering
100% Handmatig, hoë fisiese spanning
Handmatige laai en aflaai
Vervoerband, nul opheffing
Prosesbeheer
Operator afhanklik, hoë foutrisiko
Outomatiese logiese beheer
Outomatiese logiese beheer
Deurset
Baie laag
Matig
Baie hoog
Kapitaalbesteding
Minimaal
Matige, hoë opbrengs op belegging
Massief
Kwaliteit Konsekwentheid
Laag, geneig tot defekte
Industriële graad, hoë konsekwentheid
Industriële graad, hoë konsekwentheid
Top voordele van die gebruik van 'n semi-outomatiese lamineerder
Belegging in middelvlak-outomatisering het 'n direkte impak op jou winspunt. Dit is nie net 'n begrotingskompromis nie. Vir baie fasiliteite is dit die beste ingenieurskeuse wat beskikbaar is.
Ongeëwenaarde koste-effektiwiteit vir middelskaalse produksie
Die grootste trekpleister is die drasties laer aanvanklike kapitaalbesteding. Ten volle outomatiese lyne kos miljoene dollars. Jy betaal vir die lamineerder, plus gesinchroniseerde vervoerbande, robothanteringsarms en massiewe fasiliteit-infrastruktuur-opgraderings. Om daardie koste te regverdig, moet die masjien die hele dag teen maksimum kapasiteit werk. Daarteenoor stroop 'n semi-outomatiese eenheid die duur gemotoriseerde hanteringskomponente weg. Jy kry presies dieselfde kernlamineringstegnologie, wat jou in staat stel om produksie op te skaal sonder om gevaarlike skuld aan te gaan.
Presisie en kwaliteitbeheer
Beteken om van volle outomatisering af te tree, laer gehalte? Absoluut nie. Die swaardiens-vakuumpompe, termiese olieverhittingplate en silikoondiafragmas in semi-outomatiese eenhede van hoë gehalte is identies aan dié in gigawatt-skaalmasjiene. Gedryf deur 'n robuuste programmeerbare logika-beheerder, waarborg die masjien borrelvrye laminering en eenvormige kruiskoppelingstempo's. Modules wat hier vervaardig word, sal presies dieselfde streng toetsstandaarde slaag as dié wat van 'n massiewe outomatiese lyn afrol.
Operasionele buigsaamheid en voetspoor
Fabrieksvloerspasie is duur. Ten volle outomatiese lyne vereis massiewe lineêre voetspore om deurlopende toevoer te akkommodeer. Semi-outomatiese masjiene is egter baie kompak. Hulle benodig net spasie vir die hoofkamer, die eksterne vakuumstasie en 'n klein operateurbuffersone.
Verder bied hulle ongelooflike behendigheid. Moet jy oorskakel van die vervaardiging van standaard stewige panele in die oggend na pasgemaakte buigsame polimeerpanele in die middag? Tik net 'n nuwe parameterresep op die raakskerm. Jy plaas die verskillende module binne en begin die siklus. Geen vervelige meganiese herkonfigurasies is nodig nie.
Identifiseer die regte tyd om te belê
Om die toenemende gewildheid van hierdie toerusting te verstaan, kyk wie dit koop. Agile vervaardigers sny hoogs winsgewende nisse uit, en hulle het die regte gereedskap nodig om hul visie uit te voer.
Navorsings- en Laboratoriumtoetsfasiliteite
Navorsingslaboratoriums toets hoogs sensitiewe volgende-generasie sonseltegnologieë, soos Perovskite of Heterojunction-selle. Hierdie gevorderde selle is ongelooflik sensitief vir termiese stres. Labs het nie hoëspoed-deurset nodig nie. Hulle het absolute akkuraatheid nodig. ’n Tegnikus moet die verhittingskurwe met ’n enkele graad kan aanpas of die vakuumduur met tien sekondes verleng sonder om duur materiaal te mors. A klein semi-outomatiese filmlamineermasjien bied hierdie presiese korrelbeheer, wat dit 'n onontbeerlike hulpmiddel maak vir wetenskaplike validering.
Klein tot medium-joernaal sonpaneelvervaardiging
Vir streekaanlegte wat jaarliks tussen 10 en 50 megawatt produseer, is 'n ten volle outomatiese lyn te veel. Dit sal onvermydelik vir groot gedeeltes van die week ledig bly. 'n Semi-outomatiese masjien pas perfek by hierdie spesifieke produksiekadens. Dit verwerk modules vinnig genoeg om knelpunte te voorkom, maar tog pas dit by die spoed van handsamestellingspanne. Dit hou toerustinggebruikskoerse hoogs doeltreffend.
Startups Skaal op vanaf handmatige prosesse
Beginners gebruik dikwels rudimentêre handgedraaide perse om kontant te bespaar. Die resultaat? Operateurs sukkel om eenvormige druk te handhaaf, wat lei tot verborge mikrokrake in die silikon en hoë defeksyfers. Wanneer geskrapte materiaal en waarborgeise jou winsmarges eet, is dit tyd om op te gradeer. Die outomatisering van die genesingsiklus standaardiseer onmiddellik jou mees kritieke konstruksiefase, en bou die handelsmerkvertroue wat nodig is om groter kommersiële kontrakte te bekom.
Skeppers van nis en pasgemaakte sonkragproduk
Die sonkragbedryf is nie meer beperk tot standaard reghoeke op die dak nie. Vervaardigers wat pasgemaakte panele vir ontspanningsvoertuie, mariene toepassings of gespesialiseerde argitektoniese integrasie maak, benodig aanpasbare toerusting. Ten volle outomatiese lyne haat onreëlmatige afmetings en wisselende materiaaldiktes. Semi-outomatiese masjiene blink hier uit en hanteer doelgemaakte produkte met hoë marges doeltreffend binne 'n enkele werksdag.
Sleutelkenmerke om na te kyk tydens verkryging
Wanneer u kwotasies en spesifikasies van 'n vervaardiger evalueer, moet u die ingenieursbesonderhede noukeurig ondersoek. Hierdie parameters dikteer jou langtermyn betroubaarheid en opbrengskoerse.
Temperatuur-uniformiteit en verwarmingstelsels
Konsekwente hitte is ononderhandelbaar. Koue kolle veroorsaak swak kruisbinding, wat lei tot voortydige delaminering. Warm kolle veroorsaak erge termiese stres op die selle. Soek masjiene wat toegerus is met gevorderde temperatuurbeheerders. Spesifiek, termiese olieverhitting bied baie beter temperatuur-uniformiteit oor groot oppervlaktes in vergelyking met basiese elektriese weerstandsverhitting. Die industriestandaard wat u moet eis, is 'n temperatuuruniformiteit van plus of minus 1,5 grade Celsius oor die hele effektiewe lamineringsarea.
Vakuumpompspoed en betroubaarheid
Die vakuumstelsel is die kloppende hart van die masjien. Jy benodig 'n industriële-graad roterende vacuumpomp. Dit moet lug en vog vinnig onttrek voordat die omhulsel sy smeltpunt bereik. Swak stofsuiers laat oorblywende vog agter. Met verloop van tyd reageer hierdie vog met die omhulsel om asynsuur te vorm, wat die silwer rails op die sonselle korrodeer. Dit is die primêre katalisator vir Potensiële Geïnduseerde Degradasie. Prioritiseer masjiene met hoë pompspoed en maklike toegang vir roetine-olie-instandhouding.
Gebruikersvriendelike logiese beheerstelsels
Terwyl laai handmatig is, moet die operasionele beheer industriële graad wees. Soek 'n duidelike, intuïtiewe raakskerm-koppelvlak aangedryf deur 'n betroubare logikabeheerder van erkende industriële handelsmerke. Die sagteware moet produksiebestuurders toelaat om verskillende lamineringsresepte maklik te programmeer, te stoor en te herroep. Resep A kan geoptimaliseer word vir standaard glas-agterblad-modules, terwyl Resep B aangepas is vir dubbelglas-tweevlakmodules wat langer uithardingstye benodig. Hierdie funksionaliteit verminder daaglikse opsteltyd en skakel operateursraaiwerk uit.
Berekening van die ROI: Is die belegging geregverdig?
Aankope van industriële toerusting moet duidelike, meetbare finansiële opbrengste lewer. Die berekening van die opbrengs op belegging behels om verby die aanvanklike plakkerprys te kyk.
Langtermyn Materiaalbesparing
Die vooraf koste van 'n semi-outomatiese sonmodule-lamineerder is 'n fraksie van 'n outomatiese stelsel. Die werklike finansiële opbrengs kom egter uit die drastiese vermindering van geskrapte materiaal. Handmatige laminering sien dikwels defekkoerse van 5 tot 10 persent as gevolg van ongelyke druk of temperatuurskommelings. Middelvlak-outomatisering laat hierdie defekkoers tot onder 0,5 persent daal. Bereken die koste van vermorste premium silikonselle, inkapselingsmiddels en gehard glas oor 'n enkele boekjaar. Die toerusting betaal gereeld vir homself uit slegs materiële besparings.
Arbeidsdoeltreffendheid en -veiligheid
Alhoewel 'n operateur vereis word om die masjien te laai, neem die werklike lamineringsiklus ongeveer 15 tot 20 minute om outonoom te loop. Omdat die masjien die stofsuig, verhitting en pers onafhanklik hanteer, is die operateur heeltemal vry tydens hierdie venster. Hulle kan hierdie tyd gebruik om die glas en selle vir die volgende bondel voor te berei, wat hul produktiwiteitsuitset effektief verdubbel. Om die hoë-hitte- en hoëdrukprosesse in 'n outomatiese kamer te sluit, verbeter ook werkplekveiligheid aansienlik.
Hoe om die regte toerustingvervaardiger te kies
Samewerking met die regte verskaffer verseker dat jou masjien 'n hoogs produktiewe bate bly vir die volgende dekade.
Tegniese spesifikasies en aanpassing
Vermy rigiede, uit-die-rak oplossings. Soek vervaardigers met sterk ingenieurspanne wat die effektiewe lamineringsarea kan aanpas. As jou besigheid op lang, smal argitektoniese panele fokus, moet die verwarmingsplaat dienooreenkomstig gedimensioneer word. Pasmaak verseker dat jy nie elektrisiteit mors om leë spasie te verhit nie, en ook nie sukkel om groot panele in 'n beperkende standaardkamer in te pas nie.
Waarborg, installasie en na-verkope ondersteuning
Lamineerders verduur daaglikse termiese fietsry en meganiese spanning. Slytasie op verbruikbare komponente soos die silikoondiafragma, Teflon-plate en vakuumseëls is onvermydelik. Daarom is robuuste na-verkope ondersteuning ononderhandelbaar. Soek verskaffers wat meerjarige waarborge bied op kernkomponente soos die verwarmingsplate en beheerstelsels. Maak seker dat hulle vinnige beskikbaarheid van onderdele waarborg en bied omvattende tegniese ondersteuning aan jou personeel.
Gevolgtrekking
Middelvlak-outomatisering is die uiteindelike strategiese bate vir navorsingslaboratoriums, pasgemaakte paneelskeppers en skaalaanvangs. Dit oorbrug effektief die gaping tussen inkonsekwente handearbeid en finansieel oorweldigende outomatiese lyne. Jy kry 'n perfekte sinergie van industriële kwaliteit gehalte, ongeëwenaarde operasionele buigsaamheid, en 'n begroting-vriendelike pryspunt.
As jou huidige produksievolume nog nie 'n ten volle outomatiese vervoerlyn van miljoen dollar regverdig nie, maar jy weier absoluut om kompromie aan te gaan oor modulekwaliteit en duursaamheid, is dit jou duidelikste pad vorentoe. Dit bemagtig jou arbeidsmag, beskerm jou materiaal en verhoog jou finale produk.
Gereed om jou produksielyn op te gradeer sonder om die bank te breek? Verken die betroubare, hoogs doeltreffende Klein semi-outomatiese sonpaneellamineerder by Zenith Solar Masjinerie om die perfekte aanpasbare pas te vind vir jou ontwikkelende vervaardigingsbehoeftes.
Gereelde vrae
Wat is die belangrikste verskil tussen 'n semi-outomatiese en ten volle outomatiese sonpaneel lamineerder?
Die primêre onderskeid lê in materiaalhantering. 'n Semi-outomatiese lamineerder vereis dat 'n menslike operateur die rou sonkragmodules handmatig in die verwarmingskamer laai en dit verwyder sodra dit klaar is. Daarteenoor gebruik 'n ten volle outomatiese masjien geïntegreerde, gemotoriseerde vervoerbande vir heeltemal handvry op- en aflaai. Die kritieke interne vakuum-, verhitting- en persprosesse is egter ten volle geoutomatiseer in beide masjientipes om identiese modulekwaliteit te verseker.
Hoeveel fabriekspasie benodig 'n klein semi-outomatiese sonpaneellamineerder?
Hierdie masjiene het 'n uiters kompakte voetspoor in vergelyking met ten volle outomatiese produksielyne. Hulle benodig gewoonlik net genoeg vloerspasie om die hoofverhittingskamer, die eksterne vakuumpompstasie en 'n klein, toegewyde bufferarea te huisves vir die operateur om die glas, silikonselle en inkapselingsvelle veilig te hanteer tydens die laaifase.
Kan 'n semi-outomatiese filmlamineermasjien verskillende soorte sonselle hanteer?
Ja, hulle is besonder veelsydig. Omdat die operateur die temperatuur, vakuumduur en atmosferiese drukinstellings maklik via die digitale beheerpaneel kan aanpas, kan die masjien monokristallyne, polikristallyne, dunfilm en selfs gespesialiseerde buigsame polimeersonpanele suksesvol lamineer sonder om enige komplekse meganiese hardewareveranderinge te vereis.
Wat is die tipiese lewensduur van 'n semi-outomatiese lamineerder?
Met behoorlike en konsekwente roetine-instandhouding kan 'n semi-outomatiese lamineerder van hoë gehalte vir 10 tot 15 jaar betroubaar in 'n streng fabrieksomgewing werk. Noodsaaklike instandhoudingstake sluit in die gereelde kontrolering en verandering van die vakuumpompolie, die skoonmaak van die interne verwarmingsplate en die vervanging van die beskermende Teflon-plate om die opbou van chemiese residue te voorkom.
Is dit moeilik om personeel op te lei om 'n semi-outomatiese lamineerder te gebruik?
Glad nie. Moderne toerusting kom toegerus met hoogs intuïtiewe raakskerm-koppelvlakke. Sodra die optimale lamineringsresepte deur 'n fasiliteitsbestuurder geprogrammeer en gestoor is, hoef vloeroperateurs eenvoudig die paneel te laai, die korrekte resep te kies, die beginknoppie te druk en te wag vir die outomatiese siklus om klaar te maak.
Hoe lank neem 'n standaard sonpaneel lamineringsiklus?
’n Tipiese lamineringsiklus neem tussen 15 en 20 minute van begin tot einde. Hierdie tydraamwerk sluit in die aanvanklike vakuumpomp, die verhittingsfase om die omhulsel te smelt, en die finale persfase om die materiaal te genees. Die presiese tydsduur hang baie af van die spesifieke inkapselmateriaal wat gebruik word en die dikte van die glas.
Watter onderhoud word benodig vir 'n semi-outomatiese lamineerder?
Roetine-onderhoud is eenvoudig, maar absoluut noodsaaklik vir lang lewe. Operateurs moet gereeld die vakuumpompolie nagaan en vervang om maksimum suigdoeltreffendheid te verseker en vogopbou te voorkom. Boonop moet die interne verwarmingsplate skoon gehou word, en die beskermende Teflon-plate moet periodiek vervang word om te keer dat gesmelte omhulselresidu aan die masjinerie kleef.