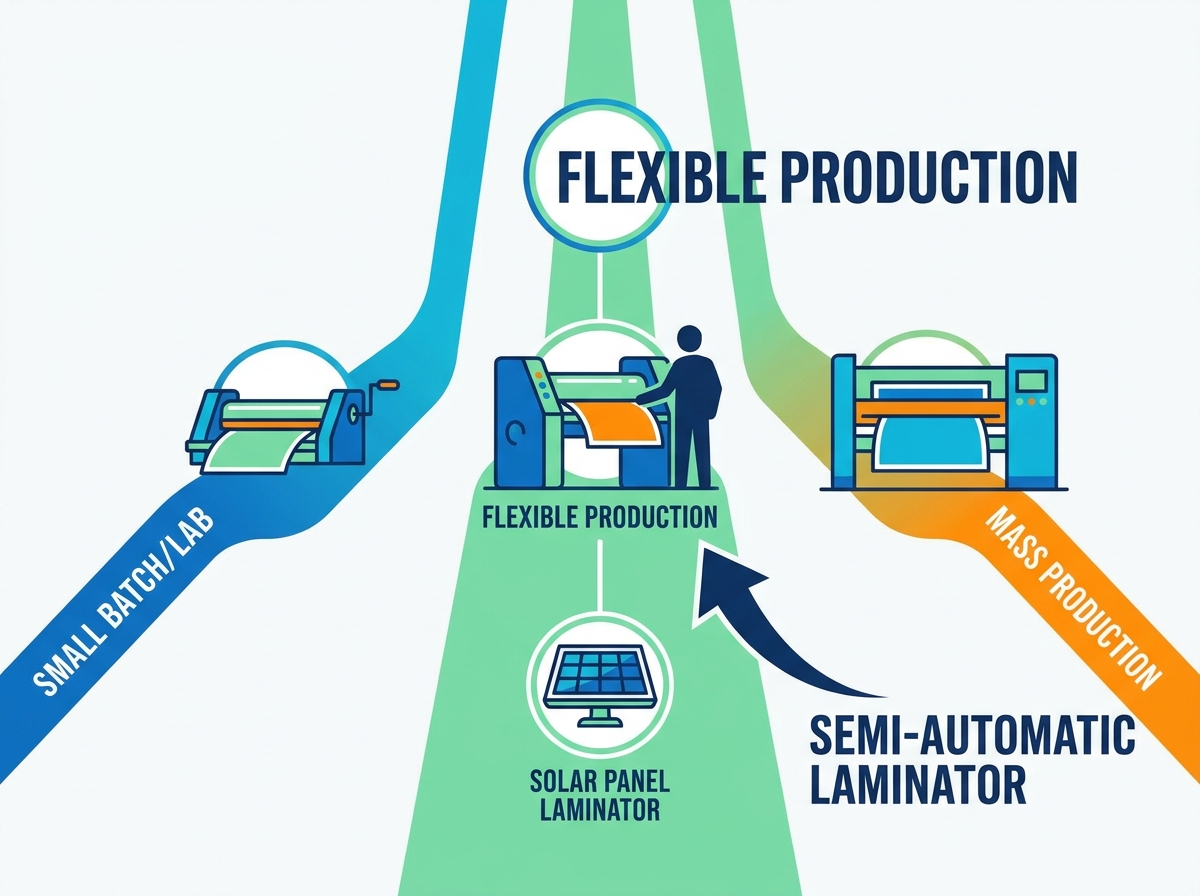
Å balansere produksjonsskala med utstyrsinvestering er en daglig hodepine for produsenter av solcellemoduler. Å gå fra manuell montering til automatisering er et kritisk sprang. Å hoppe rett inn i en helautomatisk, transportørdrevet linje er imidlertid sjelden det smarteste første trinnet. Den enorme kapitalen som kreves kan lett lamme kontantstrømmen din.
Det er akkurat her a semi-automatisk solcellepanel laminator treffer den strategiske sweet spot. Denne maskinen fungerer som kjernemotoren i modulproduksjonen din, og kapsler inn skjøre solceller. Den sikrer mekanisk holdbarhet, langsiktig værbestandighet og optimal energiproduksjon over en standard 25-års levetid. Du automatiserer de svært følsomme termodynamiske fasene mens du beholder manuell lasting. Resultatet? Industriell kvalitet uten den uoverkommelige prislappen.
Denne omfattende guiden utforsker nøyaktig når investering i dette utstyret gir den mest strategiske betydningen for produksjonslinjen din. Skreddersydd for forskningslaboratorier, boutique-solcelleprodusenter, startups og mellomstore anlegg, vil vi undersøke de tekniske kjernefunksjonene, evaluere avkastningen på investeringen og detaljere spesifikke industribrukssaker.
Viktige takeaways
Kostnadseffektiv skalering: Dette utstyret bygger bro over det kritiske gapet mellom inkonsekvent manuelt arbeid og dyre helautomatiske linjer. Det gir en optimal avkastning på investeringen for produksjonsmiljøer med mellomvolum.
Kompromissløs kvalitet: Den gir nøyaktig samme industrielle vakuum-, oppvarmings- og trykkpresisjon som helautomatisk utstyr. Dette sikrer toppkvalitetsmodulkvalitet og riktig innkapslingsmiddeltverrbinding.
Ideelle brukstilfeller: Maskineriet er perfekt egnet for laboratorietester, skreddersydd produksjon av solcellepaneler og små til middels batch-produksjonskjøringer hvor fleksibilitet slår et stort volum.
Driftsfleksibilitet: Operatører kan enkelt justere interne kontrollparametere for forskjellige innkapslingsmaterialer, slik som etylenvinylacetat eller polyolefinelastomer, uten å kreve komplisert mekanisk omprogrammering.
Det globale sollandskapet endrer seg raskt. Vi er vitne til en massiv dreining bort fra sentralisert gigawatt-skala produksjon av råvarepaneler mot desentraliserte, applikasjonsspesifikke solcelleløsninger. Nisjemarkeder som Building-Integrated Photovoltaics, agrivoltaics, og kjøretøy-integrert solenergi eksploderer. Hva betyr dette for utstyrsanskaffelser? Agility er nå mer verdifullt enn rent volum.
Massive automatiserte linjer sliter med å tilpasse seg tilpassede dimensjoner eller varierende polymertykkelser. De krever dager å verktøye og rekalibrere sensorer. Derimot trenger smidige produsenter utstyr som kan bytte fra et standard 60-cellers stivt glasspanel til en fleksibel marin solmatte på få minutter. Denne bransjedekkende etterspørselen etter skreddersydde produkter med høy margin gjør mid-tier automatisering til den foretrukne strategien for moderne solenergiinnovatører.
Hva er en halvautomatisk solpanellaminator og hvordan fungerer den?
For å ta en smart kjøpsbeslutning, må du se under panseret. Lamineringsstadiet er uforsonlig. Gjør en feil her, og panelet vil uunngåelig mislykkes i feltet.
Kjernemekanikk i lamineringsprosessen
Solcellemodulens innkapslingsprosess er avhengig av tre tett kontrollerte, svært følsomme trinn.
Først er støvsuging. Når den rå modulstabelen er lastet, trekker maskinen ut omgivelsesluft for å skape et nesten perfekt vakuum. Dette trinnet er helt avgjørende. All innestengt luft eller fuktighet som er igjen før innkapslingsmidlet smelter, vil danne mikrobobler. Disse boblene garanterer fremtidig delaminering.
Deretter kommer oppvarming. Interne plater varmer modulen til en nøyaktig temperatur, vanligvis mellom 140 og 150 grader Celsius. Denne målrettede varmen smelter innkapslingen, slik at den flyter sømløst rundt de skjøre silisiumcellene og herder til en beskyttende gel.
Til slutt, trykker. Mens den fortsatt er under vakuum og varme, påfører en fleksibel silikonmembran jevnt nedadgående atmosfærisk trykk over hele overflaten av glasset. Dette binder lagene godt sammen, og fullfører tverrbindingsprosessen.
I et halvautomatisk oppsett håndterer en presis intern logikkkontroller disse termodynamiske trinnene feilfritt. Den halvautomatiske betegnelsen refererer ganske enkelt til materialhåndtering. Menneskelige operatører laster manuelt den ulaminerte stabelen inn i kammeret og fjerner det ferdige panelet når den automatiserte syklusen er ferdig.
Manuelle vs. halvautomatiske vs. helautomatiske lamineringsmaskiner
Å velge riktig utstyrsnivå krever en klar forståelse av de operasjonelle avveiningene på tvers av produksjonsspekteret.
Trekk
Manuell lamineringsmaskin
Halvautomatisk lamineringsmaskin
Helautomatisk linje
Materialhåndtering
100 % manuell, høy fysisk belastning
Manuell lasting og lossing
Transportbånd, null løft
Prosesskontroll
Operatøravhengig, høy feilrisiko
Automatisert logikkkontroll
Automatisert logikkkontroll
Gjennomstrømning
Veldig lav
Moderat
Veldig høy
Kapitalutgifter
Minimal
Moderat, høy avkastning på investeringen
Massiv
Kvalitetskonsistens
Lav, utsatt for defekter
Industriell kvalitet, høy konsistens
Industriell kvalitet, høy konsistens
Toppfordeler ved å bruke en halvautomatisk lamineringsmaskin
Investering i automatisering på mellomnivå påvirker bunnlinjen direkte. Det er ikke bare et budsjettkompromiss. For mange anlegg er det det beste tekniske valget som er tilgjengelig.
Uovertruffen kostnadseffektivitet for mellomskala produksjon
Hovedtrekket er de drastisk lavere startinvesteringene. Helautomatiske linjer koster millioner av dollar. Du betaler for lamineringsmaskinen, pluss synkroniserte transportører, robotstyrte håndteringsarmer og massive oppgraderinger av anleggsinfrastruktur. For å rettferdiggjøre den kostnaden, må maskinen kjøre på maksimal kapasitet hele døgnet. I motsetning til dette fjerner en halvautomatisk enhet de dyre motoriserte håndteringskomponentene. Du får nøyaktig samme kjernelamineringsteknologi, slik at du kan skalere opp produksjonen uten å ta på deg farlig gjeld.
Presisjon og kvalitetskontroll
Betyr det å gå ned fra full automatisering lavere kvalitet? Absolutt ikke. De kraftige vakuumpumpene, varmeplatene for termisk olje og silikonmembranene i høykvalitets halvautomatiske enheter er identiske med de i gigawatt-skalamaskiner. Drevet av en robust programmerbar logikkkontroller, garanterer maskinen boblefri laminering og jevne tverrbindingshastigheter. Moduler produsert her vil bestå nøyaktig de samme strenge teststandardene som de som ruller av en massiv automatisert linje.
Driftsfleksibilitet og fotavtrykk
Fabrikkareal er dyrt. Helautomatiske linjer krever massive lineære fotavtrykk for å imøtekomme kontinuerlige feeds. Halvautomatiske maskiner er imidlertid svært kompakte. De trenger bare plass til hovedkammeret, den eksterne vakuumstasjonen og en liten operatørbuffersone.
Dessuten tilbyr de utrolig smidighet. Trenger du å bytte fra å produsere standard stive paneler om morgenen til tilpassede fleksible polymerpaneler om ettermiddagen? Bare trykk på en ny parameteroppskrift på berøringsskjermen. Du plasserer den forskjellige modulen inne og starter syklusen. Ingen kjedelige mekaniske rekonfigurasjoner er nødvendig.
Identifisere riktig tidspunkt å investere
For å forstå den økende populariteten til dette utstyret, se på hvem som kjøper det. Smidige produsenter skjærer ut svært lønnsomme nisjer, og de trenger de riktige verktøyene for å utføre visjonen sin.
Fasiliteter for forskning og laboratorietesting
Forskningslaboratorier tester svært sensitive neste generasjons solcelleteknologier, som Perovskite eller Heterojunction-celler. Disse avanserte cellene er utrolig følsomme for termisk stress. Labs trenger ikke høyhastighets gjennomstrømning. De trenger absolutt presisjon. En tekniker må kunne justere varmekurven med en enkelt grad eller forlenge vakuumvarigheten med ti sekunder uten å kaste bort dyre materialer. EN liten semi-automatisk filmlamineringsmaskin gir denne nøyaktige granulære kontrollen, noe som gjør den til et uunnværlig verktøy for vitenskapelig validering.
Produksjon av små til middels batch solcellepaneler
For regionale anlegg som produserer mellom 10 og 50 megawatt årlig, er en helautomatisert linje overkill. Den vil uunngåelig sitte stille store deler av uken. En halvautomatisk maskin matcher denne spesifikke produksjonsfrekvensen perfekt. Den behandler moduler raskt nok til å forhindre flaskehalser, men den stemmer overens med hastigheten til manuelle monteringsteam. Dette holder utstyrsutnyttelsesgraden svært effektiv.
Startups Skalering opp fra manuelle prosesser
Startups bruker ofte rudimentære håndsveivde presser for å spare penger. Resultatet? Operatører sliter med å opprettholde jevnt trykk, noe som fører til skjulte mikrosprekker i silisiumet og høye defektrater. Når utrangerte materialer og garantikrav spiser fortjenestemarginene dine, er det på tide å oppgradere. Automatisering av kureringssyklusen standardiserer øyeblikkelig den mest kritiske byggefasen, og bygger merkevaretilliten som er nødvendig for å sikre større kommersielle kontrakter.
Nisje- og tilpassede solcelleproduktskapere
Solindustrien er ikke lenger begrenset til standard takrektangler. Produsenter som lager tilpassede paneler for fritidskjøretøyer, marine applikasjoner eller spesialisert arkitektonisk integrasjon, trenger tilpasningsdyktig utstyr. Helautomatiske linjer hater uregelmessige dimensjoner og varierende materialtykkelser. Halvautomatiske maskiner utmerker seg her, og håndterer skreddersydde produkter med høy margin effektivt i løpet av en enkelt arbeidsdag.
Nøkkelfunksjoner å se etter under innkjøp
Når du vurderer tilbud og spesifikasjoner fra en produsent, undersøk de tekniske detaljene. Disse parameterne dikterer din langsiktige pålitelighet og avkastningsrater.
Temperaturuniformitet og varmesystemer
Konsistent varme er ikke omsettelig. Kalde flekker forårsaker dårlig tverrbinding, noe som fører til for tidlig delaminering. Hot spots forårsaker alvorlig termisk stress på cellene. Se etter maskiner utstyrt med avanserte temperaturregulatorer. Nærmere bestemt gir termisk oljeoppvarming langt overlegen temperaturensartethet over store overflateområder sammenlignet med grunnleggende elektrisk motstandsoppvarming. Bransjestandarden du bør kreve er en temperaturuniformitet på pluss eller minus 1,5 grader Celsius over hele det effektive lamineringsområdet.
Vakuumpumpehastighet og pålitelighet
Vakuumsystemet er maskinens bankende hjerte. Du trenger en roterende lamellvakuumpumpe av industrikvalitet. Det må trekke ut luft og fuktighet raskt før innkapslingsmidlet når smeltepunktet. Svake støvsugere etterlater gjenværende fuktighet. Over tid reagerer denne fuktigheten med innkapslingsmidlet og danner eddiksyre, som korroderer sølvskinnene på solcellene. Dette er den primære katalysatoren for potensiell indusert nedbrytning. Prioriter maskiner med høye pumpehastigheter og enkel tilgang for rutinemessig oljevedlikehold.
Brukervennlige logiske kontrollsystemer
Mens lasting er manuell, må operasjonskontrollen være av industriell kvalitet. Se etter et tydelig, intuitivt berøringsskjermgrensesnitt drevet av en pålitelig logikkkontroller fra anerkjente industrimerker. Programvaren må tillate produksjonsledere å enkelt programmere, lagre og hente frem forskjellige lamineringsoppskrifter. Oppskrift A kan være optimalisert for standard glass-baksidearkmoduler, mens oppskrift B er skreddersydd for to-glass moduler som krever lengre herdetider. Denne funksjonaliteten reduserer den daglige oppsetttiden og eliminerer operatørgjetting.
Beregning av ROI: Er investeringen berettiget?
Innkjøp av industrielt utstyr skal levere tydelig, målbar økonomisk avkastning. Å beregne avkastningen på investeringen innebærer å se utover den opprinnelige klistremerkeprisen.
Langsiktig materialbesparelse
Forhåndskostnaden for en semi-automatisk solcellemodul laminator er en brøkdel av et automatisert system. Den reelle økonomiske avkastningen kommer imidlertid fra drastisk reduksjon av utrangerte materialer. Manuell laminering ser ofte defektrater på 5 til 10 prosent på grunn av ujevnt trykk eller temperatursvingninger. Mid-tier automatisering senker denne defektraten til under 0,5 prosent. Beregn kostnadene for bortkastede premium silisiumceller, innkapslingsmidler og herdet glass over ett enkelt regnskapsår. Utstyret betaler seg ofte tilbake i materialbesparelser alene.
Arbeidseffektivitet og sikkerhet
Selv om det kreves en operatør for å laste maskinen, tar den faktiske lamineringssyklusen omtrent 15 til 20 minutter å kjøre autonomt. Fordi maskinen håndterer støvsuging, oppvarming og pressing uavhengig, er operatøren helt fri under dette vinduet. De kan bruke denne tiden til å forberede glasset og cellene for neste batch, og effektivt doble produktiviteten. Å lukke høyvarme- og høytrykksprosessene i et automatisert kammer forbedrer også sikkerheten på arbeidsplassen betydelig.
Hvordan velge riktig utstyrsprodusent
Å samarbeide med den rette leverandøren sikrer at maskinen din forblir en svært produktiv ressurs i det neste tiåret.
Tekniske spesifikasjoner og tilpasning
Unngå stive, hyllevareløsninger. Oppsøk produsenter med sterke ingeniørteam som kan tilpasse det effektive lamineringsområdet. Hvis virksomheten din fokuserer på lange, smale arkitektoniske paneler, bør varmeplaten dimensjoneres deretter. Tilpasning sikrer at du ikke kaster bort elektrisitet på å varme opp tom plass, og du sliter heller ikke med å montere overdimensjonerte paneler i et begrenset standardkammer.
Garanti, installasjon og ettersalgsstøtte
Laminatorer tåler daglig termisk sykling og mekanisk stress. Slitasje på forbrukskomponenter som silikonmembran, teflonplater og vakuumforseglinger er uunngåelig. Derfor er robust ettersalgsstøtte ikke omsettelig. Se etter leverandører som tilbyr flerårige garantier på kjernekomponenter som varmeplater og kontrollsystemer. Sørg for at de garanterer rask tilgjengelighet av reservedeler og gir omfattende teknisk støtte til personalet ditt.
Konklusjon
Mid-tier automatisering er den ultimate strategiske ressursen for forskningslaboratorier, tilpassede panelskapere og skaleringsstartups. Det bygger effektivt bro over gapet mellom inkonsekvent manuelt arbeid og økonomisk overveldende automatiserte linjer. Du får en perfekt synergi av industriell kvalitet, uovertruffen operasjonell fleksibilitet og et budsjettvennlig prispunkt.
Hvis ditt nåværende produksjonsvolum ennå ikke rettferdiggjør en million-dollar helautomatisert transportbåndlinje, men du absolutt nekter å gå på akkord med modulkvalitet og holdbarhet, er dette din klareste vei fremover. Det styrker arbeidsstyrken din, beskytter materialene dine og hever sluttproduktet ditt.
Klar til å oppgradere produksjonslinjen din uten å tømme banken? Utforsk den pålitelige, svært effektive Liten semi-automatisk solpanellaminator hos Zenith Solar Machinery for å finne den perfekte tilpassbare passformen for dine utviklende produksjonsbehov.
FAQ
Hva er hovedforskjellen mellom en halvautomatisk og helautomatisk solcellepanellaminator?
Det primære skillet ligger i materialhåndtering. En halvautomatisk laminator krever at en menneskelig operatør manuelt laster de rå solcellemodulene inn i varmekammeret og fjerner dem når de er ferdige. I motsetning til dette bruker en helautomatisk maskin integrerte, motoriserte transportbånd for fullstendig håndfri lasting og lossing. Imidlertid er de kritiske interne vakuum-, oppvarmings- og presseprosessene helautomatiserte i begge maskintyper for å sikre identisk modulkvalitet.
Hvor mye fabrikkplass krever en liten halvautomatisk solcellepanellaminator?
Disse maskinene har et svært kompakt fotavtrykk sammenlignet med helautomatiske produksjonslinjer. De krever vanligvis bare nok gulvplass til å huse hovedvarmekammeret, den eksterne vakuumpumpestasjonen og et lite, dedikert bufferområde slik at operatøren trygt kan håndtere glasset, silisiumcellene og innkapslingsplatene under lastefasen.
Kan en halvautomatisk filmlamineringsmaskin håndtere ulike typer solceller?
Ja, de er usedvanlig allsidige. Fordi operatøren enkelt kan justere innstillingene for temperatur, vakuumvarighet og atmosfærisk trykk via det digitale kontrollpanelet, kan maskinen vellykket laminere monokrystallinske, polykrystallinske, tynnfilm og til og med spesialiserte fleksible polymersolpaneler uten å kreve noen komplekse mekaniske maskinvareendringer.
Hva er den typiske levetiden til en halvautomatisk laminator?
Med riktig og konsekvent rutinevedlikehold kan en høykvalitets semi-automatisk laminator fungere pålitelig i 10 til 15 år i et strengt fabrikkmiljø. Viktige vedlikeholdsoppgaver inkluderer regelmessig kontroll og skifting av vakuumpumpeoljen, rengjøring av de innvendige varmeplatene og utskifting av de beskyttende teflonplatene for å forhindre oppbygging av kjemikalierester.
Er det vanskelig å lære opp personalet til å bruke en halvautomatisk lamineringsmaskin?
Ikke i det hele tatt. Moderne utstyr er utstyrt med svært intuitive berøringsskjermgrensesnitt. Når de optimale lamineringsoppskriftene er programmert og lagret av en anleggsleder, trenger gulvoperatører bare å laste panelet, velge riktig oppskrift, trykke på startknappen og vente til den automatiske syklusen er ferdig.
Hvor lang tid tar en standard lamineringssyklus for solcellepaneler?
En typisk lamineringssyklus tar mellom 15 og 20 minutter fra start til slutt. Denne tidsrammen inkluderer den innledende vakuumpumpingen, oppvarmingsfasen for å smelte innkapslingsmidlet og det siste pressetrinn for å herde materialene. Den nøyaktige varigheten avhenger sterkt av det spesifikke innkapslingsmaterialet som brukes og tykkelsen på glasset.
Hvilket vedlikehold kreves for en halvautomatisk lamineringsmaskin?
Rutinemessig vedlikehold er enkelt, men helt avgjørende for lang levetid. Operatører må regelmessig sjekke og skifte ut vakuumpumpeoljen for å sikre maksimal sugeeffektivitet og forhindre oppbygging av fuktighet. I tillegg bør de innvendige varmeplatene holdes rene, og de beskyttende teflonplatene må skiftes ut med jevne mellomrom for å hindre at smeltede innkapslingsrester fester seg til maskineriet.