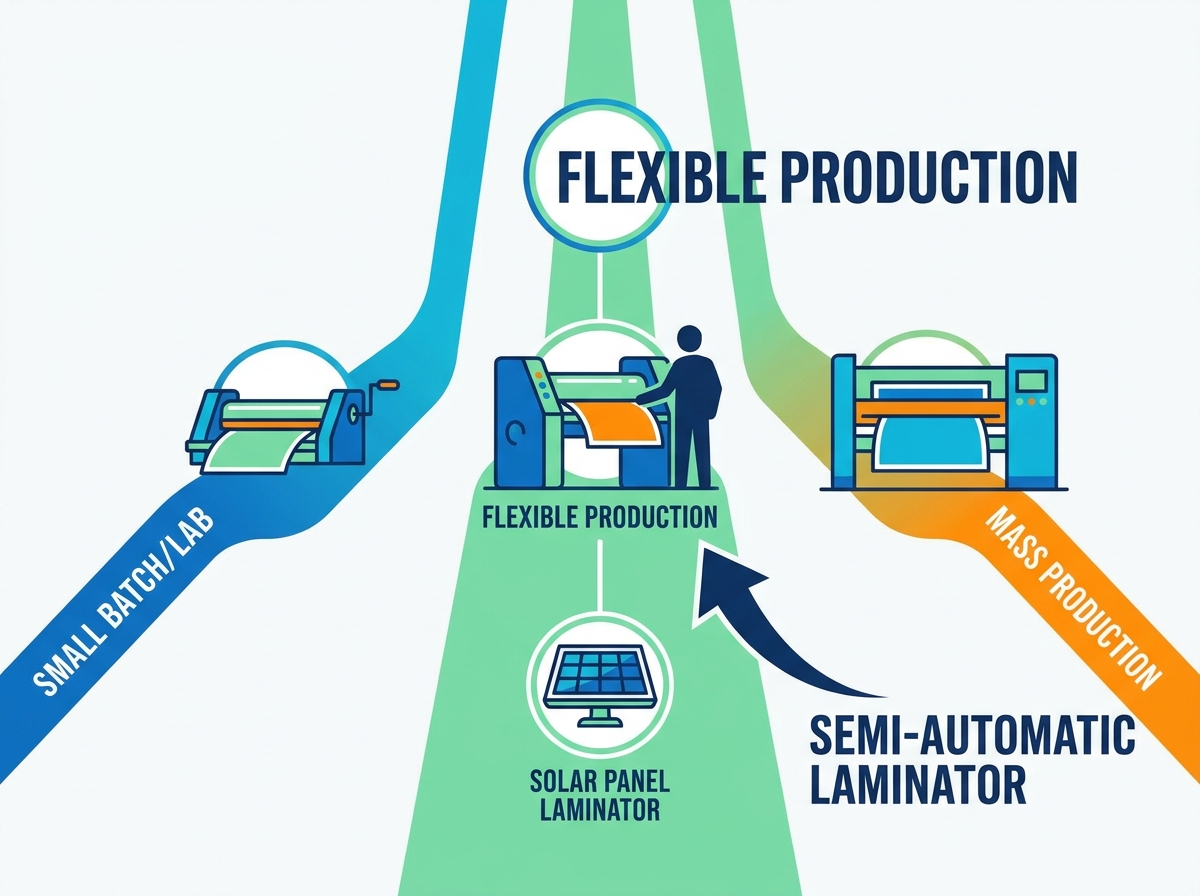
Att balansera produktionsskala med investeringar i utrustning är en daglig huvudvärk för tillverkare av solcellsmoduler. Att gå från manuell montering till automatisering är ett kritiskt steg. Att hoppa rakt in i en helautomatisk, transportörsdriven linje är dock sällan det smartaste första steget. Det enorma kapital som krävs kan lätt lamslå ditt kassaflöde.
Det är precis där a semi-automatisk solpanel laminator träffar den strategiska sweet spot. Den här maskinen fungerar som kärnan i din modulproduktion och kapslar in ömtåliga solceller. Den säkerställer mekanisk hållbarhet, långvarig väderbeständighet och optimal energiproduktion under en standardlivslängd på 25 år. Du automatiserar de mycket känsliga termodynamiska faserna samtidigt som du behåller manuell laddning. Resultatet? Industriell kvalitet utan den oöverkomliga prislappen.
Den här omfattande guiden undersöker exakt när investeringar i den här utrustningen är den mest strategiska betydelsen för din produktionslinje. Skräddarsydda för forskningslaboratorier, solcellstillverkare i boutiquestil, nystartade företag och medelstora anläggningar kommer vi att undersöka de tekniska kärnfunktionerna, utvärdera avkastningen på investeringen och detaljera specifika fall för användning i branschen.
Viktiga takeaways
Kostnadseffektiv skalning: Denna utrustning överbryggar det kritiska gapet mellan inkonsekvent manuellt arbete och dyra helautomatiska linjer. Det erbjuder en optimerad avkastning på investeringen för produktionsmiljöer med medelstora volymer.
Kompromisslös kvalitet: Den ger exakt samma industriella vakuum-, värme- och tryckprecision som helautomatisk utrustning. Detta säkerställer top-tier modul kvalitet och korrekt inkapslande tvärbindning.
Idealiska användningsfall: Maskineriet är perfekt lämpat för laboratorietester, skräddarsydd tillverkning av solpaneler och små till medelstora serieproduktioner där flexibiliteten slår ren volym.
Operativ flexibilitet: Operatörer kan enkelt justera interna kontrollparametrar för olika inkapslingsmaterial, såsom etylenvinylacetat eller polyolefinelastomer, utan att kräva komplicerad mekanisk omprogrammering.
Det globala sollandskapet förändras snabbt. Vi bevittnar en massiv svängning bort från centraliserad gigawatt-skala råvarupanelproduktion mot decentraliserade, applikationsspecifika solcellslösningar. Nischmarknader som Building-Integrated Photovoltaics, agrivoltaics och fordonsintegrerad solenergi exploderar. Vad betyder detta för utrustningsupphandling? Agility är nu mer värdefullt än ren volym.
Massiva automatiserade linjer kämpar för att anpassa sig till anpassade dimensioner eller varierande polymertjocklekar. De kräver dagar för att omarbeta och kalibrera sensorer. Däremot behöver smidiga tillverkare utrustning som kan byta från en vanlig 60-cells styv glaspanel till en flexibel marin solmatta på några minuter. Denna branschomfattande efterfrågan på skräddarsydda produkter med hög marginal gör automatisering på mellannivå till den föredragna strategin för moderna solenergiinnovatörer.
Vad är en halvautomatisk solpanelslaminator och hur fungerar den?
För att fatta ett smart köpbeslut måste du titta under huven. Lamineringsstadiet är oförlåtande. Gör ett misstag här, och panelen kommer oundvikligen att misslyckas i fältet.
Kärnmekanik i lamineringsprocessen
Solcellsmodulens inkapslingsprocessen bygger på tre hårt kontrollerade, mycket känsliga steg.
Först är det att dammsuga. När den råa modulstapeln är laddad, suger maskinen ut omgivande luft för att skapa ett nästan perfekt vakuum. Detta steg är helt avgörande. All instängd luft eller fukt som lämnas kvar innan inkapslingsmedlet smälter kommer att bilda mikrobubblor. Dessa bubblor garanterar framtida delaminering.
Därefter kommer uppvärmning. Interna plattor värmer modulen till en exakt temperatur, vanligtvis mellan 140 och 150 grader Celsius. Denna riktade värme smälter inkapslingsmedlet, vilket gör att det flyter sömlöst runt de ömtåliga kiselcellerna och härdar till en skyddande gel.
Slutligen, trycker. Medan det fortfarande är under vakuum och värme applicerar ett flexibelt silikonmembran ett jämnt nedåtriktat atmosfärstryck över hela glasets yta. Detta binder ihop skikten ordentligt, vilket fullbordar tvärbindningsprocessen.
I en halvautomatisk installation hanterar en exakt intern logisk styrenhet dessa termodynamiska steg felfritt. Den halvautomatiska beteckningen syftar helt enkelt på materialhantering. Mänskliga operatörer laddar manuellt den olaminerade stapeln i kammaren och tar bort den färdiga panelen när den automatiserade cykeln avslutas.
Manuella vs. halvautomatiska vs. helautomatiska lamineringsmaskiner
Att välja rätt utrustningsnivå kräver en tydlig förståelse för de operativa avvägningarna över hela tillverkningsspektrat.
Särdrag
Manuell laminator
Halvautomatisk laminator
Helautomatisk linje
Materialhantering
100 % manuell, hög fysisk belastning
Manuell lastning och lossning
Transportband, noll lyft
Processkontroll
Operatörsberoende, hög felrisk
Automatiserad logikkontroll
Automatiserad logikkontroll
Genomströmning
Mycket låg
Måttlig
Mycket hög
Kapitalutgifter
Minimal
Måttlig, hög avkastning på investeringen
Massiv
Kvalitetskonsistens
Låg, benägen för defekter
Industriell kvalitet, hög konsistens
Industriell kvalitet, hög konsistens
De bästa fördelarna med att använda en halvautomatisk laminator
Att investera i automatisering på mellannivå påverkar direkt din vinst. Det är inte bara en budgetkompromiss. För många anläggningar är det det bästa tekniska valet som finns.
Oöverträffad kostnadseffektivitet för mellanskalig produktion
Huvuddraget är de drastiskt lägre initiala investeringarna. Helautomatiska linjer kostar miljontals dollar. Du betalar för lamineringsmaskinen, plus synkroniserade transportörer, robotstyrda hanteringsarmar och massiva uppgraderingar av anläggningens infrastruktur. För att motivera den kostnaden måste maskinen gå på maximal kapacitet dygnet runt. Däremot tar en halvautomatisk enhet bort de dyra motoriserade hanteringskomponenterna. Du får exakt samma kärnlamineringsteknik, vilket gör att du kan skala upp produktionen utan att ta på dig farliga skulder.
Precision och kvalitetskontroll
Betyder ett avsteg från full automatisering lägre kvalitet? Absolut inte. De kraftiga vakuumpumparna, värmeplåtarna för termisk olja och silikonmembranen i högkvalitativa halvautomatiska enheter är identiska med dem i maskiner i gigawattskala. Drivs av en robust programmerbar logikkontroller garanterar maskinen bubbelfri laminering och enhetliga tvärbindningshastigheter. Moduler som produceras här kommer att klara exakt samma stränga teststandarder som de som rullar av en massiv automatiserad linje.
Operativ flexibilitet och fotavtryck
Fabriksytan är dyr. Helautomatiska linjer kräver massiva linjära fotavtryck för att klara kontinuerliga matningar. Halvautomatiska maskiner är dock mycket kompakta. De behöver bara plats för huvudkammaren, den externa vakuumstationen och en liten operatörsbuffertzon.
Dessutom erbjuder de otrolig smidighet. Behöver du byta från att tillverka vanliga styva paneler på morgonen till anpassade flexibla polymerpaneler på eftermiddagen? Tryck bara på ett nytt parameterrecept på pekskärmen. Du placerar den olika modulen inuti och startar cykeln. Inga tråkiga mekaniska omkonfigurationer behövs.
Identifiera rätt tid att investera
För att förstå den ökande populariteten för denna utrustning, titta på vem som köper den. Agila tillverkare skapar mycket lönsamma nischer och de behöver rätt verktyg för att genomföra sin vision.
Forsknings- och laboratorietestanläggningar
Forskningslaboratorier testar mycket känsliga nästa generations solcellsteknologier, såsom Perovskite eller Heterojunction-celler. Dessa avancerade celler är otroligt känsliga för termisk stress. Labs behöver inte höghastighetsgenomströmning. De behöver absolut precision. En tekniker måste kunna justera värmekurvan med en enda grad eller förlänga vakuumets varaktighet med tio sekunder utan att slösa dyra material. A liten halvautomatisk filmlamineringsmaskin ger denna exakta granulära kontroll, vilket gör den till ett oumbärligt verktyg för vetenskaplig validering.
Tillverkning av små till medelstora solpaneler
För regionala anläggningar som producerar mellan 10 och 50 megawatt årligen är en helautomatiserad linje överdriven. Den kommer oundvikligen att stå stilla stora delar av veckan. En halvautomatisk maskin matchar denna specifika produktionskadens perfekt. Den bearbetar moduler tillräckligt snabbt för att förhindra flaskhalsar, men den är i linje med hastigheten hos manuella monteringsteam. Detta håller utrustningens utnyttjandegrad mycket effektiv.
Startups Skala upp från manuella processer
Nystartade företag använder ofta rudimentära handvevade pressar för att spara pengar. Resultatet? Operatörer kämpar för att upprätthålla ett jämnt tryck, vilket leder till dolda mikrosprickor i kislet och höga defekter. När skrotat material och garantianspråk tär på dina vinstmarginaler är det dags att uppgradera. Genom att automatisera härdningscykeln standardiseras omedelbart din mest kritiska byggfas och bygger det varumärkesförtroende som krävs för att säkra större kommersiella kontrakt.
Skapare av nischade och anpassade solprodukter
Solindustrin är inte längre begränsad till vanliga takrektanglar. Tillverkare som tillverkar skräddarsydda paneler för fritidsfordon, marina applikationer eller specialiserad arkitektonisk integration behöver anpassningsbar utrustning. Helautomatiska linjer hatar oregelbundna dimensioner och varierande materialtjocklekar. Halvautomatiska maskiner utmärker sig här och hanterar skräddarsydda produkter med hög marginal effektivt inom en enda arbetsdag.
Nyckelfunktioner att leta efter under upphandling
När du utvärderar offerter och specifikationer från en tillverkare, granska de tekniska detaljerna. Dessa parametrar dikterar din långsiktiga tillförlitlighet och avkastning.
Temperaturuniformitet och värmesystem
Konsekvent värme är inte förhandlingsbart. Kalla fläckar orsakar dålig tvärbindning, vilket leder till för tidig delaminering. Hot spots orsakar allvarlig termisk stress på cellerna. Leta efter maskiner utrustade med avancerade temperaturregulatorer. Specifikt ger termisk oljeuppvärmning mycket överlägsen temperaturlikformighet över stora ytareor jämfört med grundläggande elektrisk motståndsuppvärmning. Branschstandarden du bör kräva är en temperaturlikformighet på plus eller minus 1,5 grader Celsius över hela det effektiva lamineringsområdet.
Vakuumpumpningshastighet och tillförlitlighet
Vakuumsystemet är maskinens bankande hjärta. Du behöver en vakuumpump av industriell kvalitet. Det måste dra ut luft och fukt snabbt innan inkapslingsmedlet når sin smältpunkt. Svaga dammsugare lämnar kvar kvarvarande fukt. Med tiden reagerar denna fukt med inkapslingsmedlet och bildar ättiksyra, som fräter på silversamlingsskenorna på solcellerna. Detta är den primära katalysatorn för potentiell inducerad nedbrytning. Prioritera maskiner med höga pumphastigheter och enkel åtkomst för rutinmässigt oljeunderhåll.
Användarvänliga logiska styrsystem
Medan lastningen är manuell måste driftkontrollen vara av industriell kvalitet. Leta efter ett tydligt, intuitivt pekskärmsgränssnitt som drivs av en pålitlig logisk styrenhet från erkända industrimärken. Programvaran måste tillåta produktionsledare att enkelt programmera, spara och återkalla olika lamineringsrecept. Recept A kan vara optimerat för standardglasmoduler, medan recept B är skräddarsytt för dubbelglasmoduler som kräver längre härdningstider. Denna funktion minskar den dagliga installationstiden och eliminerar operatörens gissningar.
Beräkna ROI: Är investeringen motiverad?
Inköp av industriell utrustning måste ge tydlig, mätbar ekonomisk avkastning. Att beräkna avkastningen på investeringen innebär att man ser bortom det ursprungliga klistermärkespriset.
Långsiktiga materialbesparingar
Förskottskostnaden för en halvautomatisk solmodullaminator är en bråkdel av ett automatiserat system. Den verkliga ekonomiska avkastningen kommer dock från att drastiskt minskat skrotat material. Manuell laminering ser ofta felfrekvenser på 5 till 10 procent på grund av ojämnt tryck eller temperaturfluktuationer. Mid-tier automation sänker denna defektfrekvens under 0,5 procent. Beräkna kostnaden för bortkastade premiumkiselceller, inkapslingsmedel och härdat glas under ett enda räkenskapsår. Utrustningen betalar sig ofta bara genom materialbesparingar.
Arbetskraftseffektivitet och säkerhet
Även om det krävs en operatör för att ladda maskinen, tar den faktiska lamineringscykeln ungefär 15 till 20 minuter att köra självständigt. Eftersom maskinen hanterar dammsugning, uppvärmning och pressning oberoende, är operatören helt fri under detta fönster. De kan använda denna tid för att förbereda glaset och cellerna för nästa batch, vilket effektivt fördubblar sin produktivitet. Att innesluta högvärme- och högtrycksprocesserna i en automatiserad kammare förbättrar också avsevärt säkerheten på arbetsplatsen.
Hur man väljer rätt utrustningstillverkare
Att samarbeta med rätt leverantör säkerställer att din maskin förblir en mycket produktiv tillgång under nästa decennium.
Tekniska specifikationer och anpassning
Undvik stela, färdiga lösningar. Sök efter tillverkare med starka ingenjörsteam som kan anpassa det effektiva lamineringsområdet. Om din verksamhet fokuserar på långa, smala arkitektoniska paneler, bör värmeplattan dimensioneras därefter. Anpassning säkerställer att du inte slösar med el på att värma tomt utrymme, och du kämpar inte för att passa in överdimensionerade paneler i en restriktiv standardkammare.
Garanti, installation och support efter försäljning
Lamineringsmaskiner uthärdar daglig termisk cykling och mekanisk påfrestning. Slitage på förbrukningsmaterial som silikonmembran, teflonskivor och vakuumtätningar är oundvikligt. Därför är robust eftermarknadsstöd inte förhandlingsbart. Leta efter leverantörer som erbjuder fleråriga garantier på kärnkomponenter som värmeplattor och styrsystem. Se till att de garanterar snabb reservdelstillgänglighet och tillhandahåller omfattande teknisk support till din personal.
Slutsats
Mid-tier automation är den ultimata strategiska tillgången för forskningslaboratorier, anpassade panelskapare och skalande startups. Det överbryggar effektivt gapet mellan inkonsekvent manuellt arbete och ekonomiskt överväldigande automatiserade linjer. Du får en perfekt synergi av industriell kvalitet, oöverträffad operationell flexibilitet och ett budgetvänligt pris.
Om din nuvarande produktionsvolym ännu inte motiverar en helautomatiserad transportlinje för miljoner dollar, men du absolut vägrar att kompromissa med modulkvalitet och hållbarhet, är detta din tydligaste väg framåt. Det stärker din arbetskraft, skyddar ditt material och lyfter din slutprodukt.
Är du redo att uppgradera din produktionslinje utan att bryta banken? Utforska den pålitliga, mycket effektiva Liten halvautomatisk solpanelslaminator på Zenith Solar Machinery för att hitta den perfekta anpassningsbara passformen för dina föränderliga tillverkningsbehov.
FAQ
Vad är den största skillnaden mellan en halvautomatisk och helautomatisk solpanelslaminator?
Den primära skillnaden ligger i materialhantering. En halvautomatisk laminator kräver att en mänsklig operatör manuellt laddar de råa solcellsmodulerna i värmekammaren och tar bort dem när de är klara. Däremot använder en helautomatisk maskin integrerade, motoriserade transportband för helt handsfree lastning och lossning. De kritiska interna vakuum-, uppvärmnings- och pressprocesserna är dock helt automatiserade i båda maskintyperna för att säkerställa identisk modulkvalitet.
Hur mycket fabriksutrymme kräver en liten halvautomatisk solpanelslaminator?
Dessa maskiner har en mycket kompakt yta jämfört med helautomatiserade produktionslinjer. De kräver vanligtvis bara tillräckligt med golvyta för att inrymma huvuduppvärmningskammaren, den externa vakuumpumpstationen och ett litet, dedikerat buffertområde för operatören att säkert hantera glaset, kiselcellerna och inkapslingsskivorna under laddningsfasen.
Kan en halvautomatisk filmlamineringsmaskin hantera olika typer av solceller?
Ja, de är exceptionellt mångsidiga. Eftersom operatören enkelt kan justera inställningarna för temperatur, vakuumvaraktighet och atmosfärstryck via den digitala kontrollpanelen, kan maskinen framgångsrikt laminera monokristallina, polykristallina, tunnfilms- och till och med specialiserade flexibla polymersolpaneler utan att kräva några komplexa mekaniska hårdvaruförändringar.
Vad är den typiska livslängden för en halvautomatisk laminator?
Med korrekt och konsekvent rutinunderhåll kan en högkvalitativ halvautomatisk laminator fungera tillförlitligt i 10 till 15 år i en rigorös fabriksmiljö. Viktiga underhållsuppgifter inkluderar att regelbundet kontrollera och byta vakuumpumpoljan, rengöra de interna värmeplattorna och byta ut de skyddande teflonplåtarna för att förhindra ansamling av kemikalierester.
Är det svårt att utbilda personal att använda en halvautomatisk laminator?
Inte alls. Modern utrustning är utrustad med mycket intuitiva pekskärmsgränssnitt. När de optimala lamineringsrecepten har programmerats och sparats av en anläggningschef behöver golvoperatörerna helt enkelt ladda panelen, välja rätt recept, trycka på startknappen och vänta på att den automatiska cykeln ska avslutas.
Hur lång tid tar en vanlig solpanelslamineringscykel?
En typisk lamineringscykel tar mellan 15 och 20 minuter från början till slut. Denna tidsram inkluderar den initiala vakuumpumpningen, uppvärmningsfasen för att smälta inkapslingsmedlet och det sista pressningssteget för att härda materialen. Den exakta varaktigheten beror mycket på det specifika inkapslingsmaterial som används och glasets tjocklek.
Vilket underhåll krävs för en halvautomatisk laminator?
Rutinunderhåll är enkelt men absolut avgörande för livslängden. Operatörer måste regelbundet kontrollera och byta ut vakuumpumpens olja för att säkerställa maximal sugeffektivitet och förhindra fuktuppbyggnad. Dessutom bör de interna värmeplattorna hållas rena och de skyddande teflonskivorna måste bytas ut med jämna mellanrum för att förhindra att smälta inkapslingsrester fastnar på maskinen.