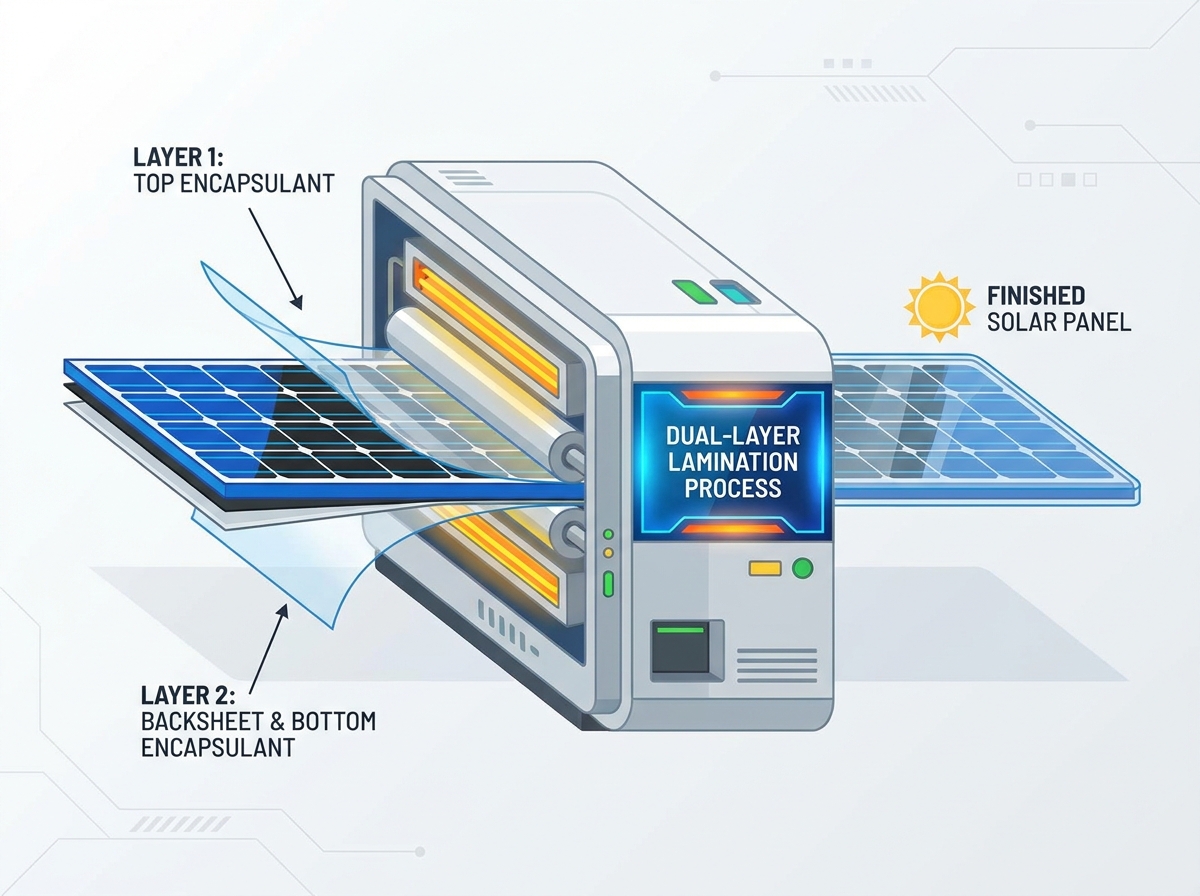
إن مشهد الطاقة المتجددة يتغير بسرعة مذهلة. لمواكبة الطلب العالمي المتزايد على الطاقة الشمسية، لم تعد كفاءة التصنيع اختيارية. هذا هو المعيار النهائي للنجاح. في قلب هذه المصانع الضخمة، تبرز عملية التصفيح كعملية نجاح أو فشل. يمكن لآلات التغليف التجارية القياسية أن تغلق المستندات المكتبية بأمان. ومع ذلك، تلعب المعدات الصناعية دورًا مختلفًا تمامًا. تعتبر آلات التصفيح ذات الوظيفة المزدوجة بمثابة إنجازات هندسية ضخمة تم تصميمها من أجل إنتاج عالي المخاطر على مدار الساعة.
قم بالسير على أي خط تجميع شمسي حديث. إن الطنين العميق والإيقاعي الذي تسمعه ينتمي إلى مضخات التفريغ الخاصة بهذه الصفائح شديدة التحمل. تعمل هذه الأنظمة المتقدمة بمثابة القلب النابض التشغيلي للمصنع. يقوم جهاز تغليف الألواح الشمسية المتميز بأكثر من مجرد وضع طبقة واقية. وهي مكلفة بإغلاق خلايا السيليكون شديدة الهشاشة بإحكام. يدافع هذا التغليف عن الخلايا ضد عقود من التدهور البيئي القاسي. إن التنفيذ الذي لا تشوبه شائبة هنا هو الطريقة الوحيدة التي يمكن للمصنعين من خلالها ضمان عمر وظيفي يصل إلى 25 عامًا أو أكثر بثقة.
في هذا الدليل الهندسي الشامل، سنقوم بتفكيك الأعمال الداخلية المعقدة لهذه الآلات. سوف تكتشف الفوائد التشغيلية المتميزة لترقية خطوط الإنتاج وتتعلم كيفية تقييم المواصفات الفنية المهمة. سيكتسب مديرو المرافق والمهندسون الرئيسيون رؤى قابلة للتنفيذ لاتخاذ قرارات شراء مربحة للغاية تعتمد على البيانات.
الوجبات السريعة الرئيسية
كفاءة مبسطة: تجمع المعدات الحديثة بين التدفئة والتفريغ العميق والتبريد النشط في سير عمل واحد. وهذا يقلل بشكل كبير من أوقات الدورة ويقلل من مخاطر الصدمة الحرارية.
التوسع الرأسي: يؤدي استخدام إعداد الطبقة المزدوجة إلى مضاعفة إنتاجيتك بشكل أساسي. إنه يحقق ذلك دون الحاجة إلى بوصة إضافية من مساحة أرضية المصنع الثمينة.
أمر بالغ الأهمية لسلامة الطاقة الشمسية: تعتمد موثوقية الألواح الشمسية بشكل كبير على توحيد درجة الحرارة المجهرية والإخلاء الجوي القوي. تضمن هذه العوامل معالجة خالية من العيوب لأسيتات فينيل الإيثيلين.
المشتريات الإستراتيجية: يتطلب الاستثمار الذكي موازنة حجم الإنتاج الخام مع التكامل السلس للأتمتة وكفاءة الطاقة على المدى الطويل.
ما هي آلة الترقق ذات الوظيفة المزدوجة؟
تحديد الوظيفة المزدوجة في التصفيح الصناعي
ما الذي يدفع الآلة بالضبط إلى فئة الوظيفة المزدوجة؟ وفي عمليات المصنع في العالم الحقيقي، يعني ذلك الهروب من اختناقات المعالجة أحادية الإجراء. تم تصميم الماكينة ذات الوظيفة المزدوجة للتعامل مع مراحل متعددة ومتميزة من دورة التصفيح بشكل تسلسلي أو متزامن عبر غرف مختلفة. في حين أن أحد أقسام الماكينة يقوم بالتسخين المكثف والضغط الفراغي، فإن الغرفة الثانوية المتصلة تعمل بشكل فعال على تبريد الوحدة الجاهزة مسبقًا. يؤدي هذا التسليم السلس إلى إلغاء النقل اليدوي. علاوة على ذلك، فهو يحافظ على إيقاع تشغيلي لا هوادة فيه ضروري للمصانع ذات الحجم الكبير.
ما وراء التصفيح الأساسي: القفزة الصناعية
من السهل التقليل من مدى تعقيد هذه العملية إذا قارنتها بآلات تغليف الأكياس التجارية. تعتمد هذه الأجهزة الأساسية على بكرات ساخنة بسيطة. وعلى النقيض من ذلك، تعمل الشركات الصناعية ذات الثقل في نموذج أكثر تطلبا إلى حد كبير. عندما يقوم المشغل بتحميل مجموعة شمسية ضخمة تبلغ أبعادها 2 × 1 متر في الغرفة، يجب على الماكينة معالجة مغلفات البوليمر المعقدة جنبًا إلى جنب مع الخلايا الكهروضوئية الدقيقة. تتضمن القفزة الصناعية إدارة الديناميكيات الحرارية المتقلبة والحفاظ على بيئات فراغية عميقة. يجب أن تطبق الآلة ضغطًا ميكانيكيًا هائلاً وموحدًا تمامًا دون كسر رقاقة سيليكون دقيقة واحدة.
الهندسة الأساسية لآلة تغليف الألواح الشمسية
غرفة الفراغ: القضاء على فقاعات الهواء
إن بيئة الفراغ النقية هي المطلب الأساسي لتجميع وحدات الطاقة الشمسية. تقوم آلات التصفيح الصناعية من الدرجة الأولى بسحب مستويات الفراغ إلى أقل من 30 باسكال. لماذا هذا أمر بالغ الأهمية؟ حتى الجيب المجهري من الهواء المحبوس يمكن أن يؤوي الرطوبة. مع مرور الوقت، تتوسع تلك الرطوبة وتنكمش، مما يؤدي إلى تصفيح مميت وتآكل قضبان الخلية. قبل أن يلمس أي ضغط مادي الزجاج، تقوم أداة تغليف الألواح الشمسية بإخلاء كل الهواء من الغرفة بقوة. تضمن هذه الهندسة الدقيقة أنه عندما ينصهر البوليمر، فإنه يشكل ختمًا محكمًا وخاليًا تمامًا من الأكسجين.
أنظمة التدفئة الدقيقة
بمجرد سحب الفراغ، تبدأ المرحلة الحرارية. تعتمد آلات التصفيح الصناعية عادةً على متاهة من القنوات الداخلية التي تضخ الزيت الحراري عالي الحرارة. هنا، توحيد درجة الحرارة هو المقياس النهائي. يجب أن تحافظ لوحة التسخين الضخمة على سطحها بالكامل مع اختلاف أقل من ±1.5 درجة مئوية. عندما يقوم الفني بمراقبة شاشة واجهة الإنسان والآلة، فإنه يراقب هذا الاستقرار الدقيق. تضمن الحرارة المتسقة ذوبان الغشاء المغلف بالتساوي، وتدفقه بسلاسة حول الخلايا الشمسية للربط بشكل صحيح. البقع الباردة تؤدي إلى ضعف الالتصاق. على العكس من ذلك، يمكن للنقاط الساخنة أن تحرق البوليمر، مما يسبب تأثيرًا أصفر يؤدي إلى تدهور إنتاج طاقة اللوحة بشكل دائم.
مرحلة الضغط والتبريد
عندما تصل العبوة إلى نقطة الانصهار الدقيقة تحت الفراغ، تبدأ الآلة في مرحلة الضغط. سوف تقوم الصفائح المعدنية الصلبة بسحق الخلايا. بدلاً من ذلك، يستخدم النظام غشاء سيليكون عالي المرونة وذو درجة حرارة عالية. ومع إعادة إدخال الضغط الجوي بعناية فوق الغشاء، فإنه ينتفخ نحو الأسفل. يطبق هذا الإجراء ضغطًا لطيفًا ومغلفًا عبر الوحدة بأكملها، مما يدفع البوليمر المسال إلى كل شق مجهري. بعد هذه الضغطة الدقيقة، يتم نقل الوحدة بسرعة إلى محطة التبريد. يعمل التخفيض السريع والمتحكم في درجة الحرارة على تقوية البوليمرات على الفور. يؤدي هذا إلى قفل المكونات الداخلية بشكل آمن بين الزجاج المقسى والطبقة الخلفية.
اتجاهات الصناعة: التكيف مع تقنيات الطاقة الشمسية من الجيل التالي
التحول إلى رقائق أكبر وخلايا أرق
تكشف معلومات السوق الحديثة عن محور حاد في اتجاهات التصنيع الكهروضوئية. تتبنى الأسواق العالمية بقوة تنسيقات الرقاقات الأكبر حجمًا مثل M10 وG12. بالإضافة إلى ذلك، تتجه الصناعة نحو الوحدات الزجاجية الثقيلة ثنائية الجانب. يزيد هذا التطور بشكل كبير من الضغط الميكانيكي على معدات التغليف. يتخلى المصنعون بشكل متزايد عن أنظمة الضغط القديمة والقاسية لصالح ملفات تصفيح ديناميكية للغاية ومتعددة المراحل قادرة على التعامل مع الحمولات الثقيلة دون المساس بسرعات الدورة.
متطلبات التصفيح ذات درجة الحرارة المنخفضة
علاوة على ذلك، فإن الانتقال نحو الجيل التالي من الخلايا فائقة الرقة - مثل الهياكل الترادفية غير المتجانسة والبيروفسكايت - يجبر مطوري المعدات على الابتكار بسرعة. تتحلل هذه الخلايا الحساسة في ظل ظروف الحرارة العالية التقليدية. إنها تتطلب مغلفات متخصصة مثل البولي أوليفين المطاطي فائق السرعة. ونتيجة لذلك، يجب على آلات التغليف الحديثة تنفيذ عمليات تصفيح خالية من العيوب في درجات حرارة منخفضة. إنها تتطلب قوى ضغط عالية المعايرة ودقة حرارية دقيقة لمنع الكسور الدقيقة أثناء التجميع.
الغوص العميق: ميكانيكا آلة الترقق ذات الطبقة المزدوجة
لماذا البناء للأعلى؟ التصميم الموفر للمساحة
المساحة على أرضية المصنع مكلفة للغاية. يحارب مديرو المصانع باستمرار قيود التوسع الأفقي. غالبًا ما تعني إضافة خط إنتاج جديد استئجار مبنى جديد تمامًا. هذا القيد المكاني هو بالضبط السبب وراء هندسة a آلة الترقق ذات الطبقة المزدوجة ثورة في تخطيطات المنشأة. تُحدث من خلال تصميم غرفة تصفيح شديدة التحمل تعمل بكامل طاقتها فوق الأخرى مباشرةً، يتمكن المصنعون من مضاعفة إنتاجهم لكل متر مربع بشكل فعال. يتطلب استخدام المحور Z العمودي هندسة هيكلية قوية بشكل لا يصدق لتحمل وزن الألواح المزدوجة، ولكنه يلغي تمامًا الحاجة إلى توسعات المنشأة المكلفة.
العمليات المتزامنة مقابل العمليات المستقلة
إن التألق الحقيقي للنظام متعدد المستويات يكمن في منطق التحكم المتطور الخاص به. اعتمادًا على جدول الإنتاج اليومي، يمكن أن تعمل هذه الطبقات في وضعين مختلفين. في تكوين مستقل، تعمل الغرف العلوية والسفلية بشكل مستقل. يمكن للمصنع تشغيل ألواح قياسية أحادية الوجه على السطح السفلي بينما يقوم في نفس الوقت بمعالجة الوحدات الثقيلة ثنائية الوجه على السطح العلوي. وبدلاً من ذلك، يمكن مزامنة الطبقات بشكل مثالي. تعمل العمليات المتزامنة، المدعومة بوحدة تحكم منطقية قابلة للبرمجة، على معالجة دفعات متطابقة في وقت واحد. يؤدي هذا إلى زيادة الإنتاجية المستمرة لعمليات التجميع الضخمة لمنتج واحد دون تدخل بشري.
المزايا الرئيسية للترقية إلى تقنية عالية السرعة ومزدوجة الوظائف
زيادة الطاقة الإنتاجية بشكل كبير
يؤدي الترقية إلى تقنية عالية السرعة ومزدوجة الوظائف إلى تغيير اقتصاديات المصنع بشكل أساسي. تعاني النماذج الأقدم ذات الغرفة الواحدة من خطوات معالجة خطية ومعزولة تحدد بطبيعتها الإنتاج اليومي. ومن خلال معالجة دفعات ضخمة متعددة في وقت واحد وأتمتة الانتقال الصعب بين التدفئة والتبريد، تعمل الأنظمة الحديثة على تحطيم هذه الاختناقات. من الناحية العملية، يمكن أن يؤدي استبدال الإعداد القديم إلى زيادة إنتاج جيجاوات سنوي لخط الإنتاج بنسبة 80 إلى 100 بالمائة. يسمح هذا الدعم الهائل للمصنعين بالوفاء بعقود الشراء على نطاق المرافق في مواعيد نهائية ضيقة.
تحسين جودة الوحدة وعمرها
ترتبط تكنولوجيا التصنيع المتفوقة ارتباطًا مباشرًا بمنتج نهائي أكثر مرونة. تتميز آلات التصفيح الصناعية اليوم بأجهزة استشعار لدرجة الحرارة شديدة الاستجابة ومعدلات إخلاء متسارعة للفراغ. يؤدي هذا التحكم البيئي الدقيق إلى تقليل عدد اللوحات المعيبة التي تم وضع علامة عليها أثناء اختبار اللمعان الكهربائي في نهاية الخط بشكل كبير. يمنع الارتباط المتقاطع الثابت حدوث تشققات صغيرة أثناء مرحلة الضغط ويزيل فعليًا خطر دخول الرطوبة. في نهاية المطاف، فإن جودة البناء التي لا تشوبها شائبة هي ما يسمح لمصنعي الطاقة الشمسية من الدرجة الأولى بتقديم ضمانات أداء لمدة 30 عامًا بثقة.
كفاءة الطاقة وخفض التكلفة
تتطلب التدفئة الصناعية ودورات الفراغ العميق كميات هائلة من الكهرباء. ومع ذلك، فقد تم تصميم ألواح الألواح الشمسية المعاصرة باستخدام عزل حراري شديد التحمل وحلقات ذكية لاستعادة الحرارة. ومن خلال حبس الحرارة داخل خزانات الزيت الحراري واستخدام محركات التردد المتغير على محركات المضخة، تستهلك هذه الآلات طاقة أقل بكثير لكل دورة. ومن خلال جدول إنتاج مستمر ومستمر، يؤدي هذا الاستهلاك الأمثل للطاقة إلى خفض تكلفة التصنيع بشكل ملحوظ. يؤدي هذا إلى توسيع هامش الربح على كل وحدة يتم شحنها خارج الباب.
آلات التصفيح ذات الغرفة الواحدة مقابل الصفائح ذات الطبقة المزدوجة: مقارنة فنية
لاتخاذ قرار شراء مستنير، يجب على مديري المنشآت الموازنة بين متطلبات الإنتاج الحالية وقابلية التوسع في المستقبل. يوضح الجدول أدناه الاختلافات الأساسية بين هذين النظامين الصناعيين.
الميزة والمقياس
آلة تغليف ذات غرفة واحدة
تغليف طبقة مزدوجة
إنتاجية الإنتاج
الناتج الأساسي القياسي. يقتصر على دفعة واحدة لكل دورة.
مضاعفة الناتج. يعالج دفعتين ضخمتين في وقت واحد.
بصمة المصنع
يتطلب مساحة أفقية كبيرة لتوسيع الخط.
يستخدم المساحة العمودية. سعة مضاعفة مع عدم وجود مساحة أرضية إضافية.
التطبيق المثالي
مختبرات البحث والتطوير، الشركات الناشئة، خطوط الإنتاج الإقليمية.
مرافق التصنيع ذات الحجم الكبير من المستوى 1 والمستوى 2.
استثمار رأس المال الأولي
انخفاض تكلفة المعدات الأولية.
تكلفة أولية أعلى، ولكن يقابلها توفير في النفقات العقارية.
عائد طويل الأجل على الاستثمار
معتدل. مناسبة للعقود ذات الحجم المنخفض إلى المتوسط.
عالية بشكل استثنائي. يقلل بشكل كبير من نسبة التكلفة لكل لوحة.
المشتريات الهندسية: ما الذي تبحث عنه في جهاز تغليف الألواح الشمسية
توحيد درجات الحرارة ومعدلات التدفئة
بالنسبة لمسؤولي المشتريات والمهندسين الرئيسيين، فإن الاطلاع على ورقة مواصفات الماكينة يتطلب اهتمامًا شديدًا بالتفاصيل. المواصفات الأكثر أهمية للتحقق منها هي الاتساق الحراري. يجب على المشترين أن يطلبوا إثباتًا موثقًا لتباين درجة الحرارة بمقدار ±±1.5 درجة مئوية عبر لوحة التسخين بأكملها. بالإضافة إلى ذلك، يجب على الفرق الهندسية فحص معدل التسخين. تتطلب المعايير الصناعية معدل تسخين يتراوح بين 1 إلى 2 درجة مئوية في الدقيقة. ويضمن هذا أن تستعيد الماكينة درجة حرارتها المستهدفة بسرعة بعد تحميل وحدة زجاجية ثقيلة وباردة في الحجرة.
الأتمتة وتكامل الناقل
لا يمكن لآلة التغليف الحديثة أن تعمل كجزيرة معزولة. يجب أن تعمل كعقدة سلسة ضمن خط تجميع مستمر. يجب أن تتميز المعدات عالية الجودة بتكامل آلي لا تشوبه شائبة. ابحث عن الأنظمة المجهزة بأحزمة نقل آلية مضادة للكهرباء الساكنة وطاولات تحميل تتواصل مباشرة مع نظام تنفيذ التصنيع في المصنع. يجب أن يسمح برنامج الآلة للأذرع الآلية والمركبات الموجهة الآلية بتغذية المواد الخام واستخراج الألواح النهائية بالكامل دون تدخل بشري. هذا المستوى من التكامل يمنع الاختناقات اللوجستية المكلفة.
الصيانة ومتانة المكونات
في منشأة تعمل ثلاث نوبات عمل في اليوم، يكون توقف الماكينة مكلفًا للغاية. ولذلك، فإن متانة المكونات أمر بالغ الأهمية. يجب أن تركز فرق المشتريات على جودة أغشية السيليكون المرنة. تتحمل هذه الأغشية ضغوطًا حرارية وميكانيكية قاسية يوميًا ويجب أن توفر دورة حياة ممتدة. وعلاوة على ذلك، تقييم البنية المادية للآلة. هل يسمح التصميم لفنيي الصيانة بالوصول الآمن والسريع إلى الصمامات الداخلية ومضخات التفريغ وأجهزة الاستشعار؟ يضمن الوصول السهل إجراء عمليات الصيانة الروتينية واستبدال الأجزاء بسرعة، مما يحافظ على تحرك خط الإنتاج.
مستقبل تكنولوجيا التصفيح في تصنيع الطاقة الشمسية
يعمل تكامل مبادئ الصناعة 4.0 على تحويل عملية التصفيح بشكل فعال من عملية القوة الغاشمة الميكانيكية إلى علم يعتمد على البيانات. يدمج الجيل القادم من الآلات بشكل كبير إنترنت الأشياء والذكاء الاصطناعي. تستخدم هذه الأنظمة الذكية صفائف مستشعرات واسعة النطاق لمراقبة تدهور مضخة التفريغ، ولزوجة السائل الحراري، ومرونة غشاء السيليكون في الوقت الفعلي. ومن خلال تطبيق خوارزميات التعلم الآلي، يمكن للمعدات التنبؤ بدقة بموعد فشل أحد المكونات. يمكنه ضبط أوضاع التسخين تلقائيًا للتعويض عن أرضية المصنع الباردة، مما يضمن الاتساق المطلق عبر ملايين دورات الإنتاج.
خاتمة
إن التكنولوجيا المتطورة التي تقود آلات التصفيح ذات الوظيفة المزدوجة هي القوة غير المرئية التي تجعل إنتاج الطاقة الشمسية بكميات كبيرة وعالية الجودة حقيقة عالمية. ومع استمرار قطاع الطاقة المتجددة في توسعه الكبير، فإن الاعتماد على معدات التصنيع القديمة يعد مسارًا سريعًا نحو التقادم. يجب على مديري المرافق إعطاء الأولوية للمعدات التي توفر دقة حرارية لا هوادة فيها، وإخلاء سريع للفراغ، وأتمتة ذكية.
ترقية منشأتك من خلال دمج أ إن آلة الترقق ذات الطبقة المزدوجة هي أكثر بكثير من مجرد شراء معدات روتينية. إنه استثمار استراتيجي محسوب مصمم لتأمين خط التجميع الخاص بك في المستقبل. تعمل هذه التقنية على زيادة البصمة المكانية لمصنعك إلى الحد الأقصى وتحسين النتيجة النهائية بشكل كبير.
خذ الوقت الكافي لتقييم الاختناقات الحالية في خط الإنتاج لديك بدقة اليوم. إذا كنت تتطلع إلى توسيع نطاق عملياتك باستخدام تقنية التغليف عالية الإنتاجية من الدرجة الصناعية، فاستكشف الميزات المتقدمة آلة الترقق ذات الطبقة المزدوجة في تتوفر حلول آلات زينيث للطاقة الشمسية . قم بتجهيز منشأتك بالهندسة القوية اللازمة للسيطرة على العقد القادم من تصنيع الطاقة الشمسية.
التعليمات
ما هي مدة دورة التصفيح للوحة الشمسية القياسية؟
عادة، تستغرق دورة التصفيح الكاملة ما بين 12 إلى 20 دقيقة. ومع ذلك، فإن المدة الدقيقة تتقلب بناءً على تركيبة الفيلم المغلفة المحددة المستخدمة، وسمك وحدة الزجاج المقسى، وكفاءة الاسترداد الحراري لآلة تغليف الألواح الشمسية نفسها.
ما هو الفرق الرئيسي بين آلة الترقق ذات الطبقة الواحدة والمزدوجة؟
تقوم الآلة ذات الطبقة الواحدة بمعالجة دفعة واحدة من الألواح في المرة الواحدة على مستوى أفقي واحد، مما يحد من الإنتاج اليومي. وعلى النقيض من ذلك، يقوم النظام ذو الطبقة المزدوجة بتكديس غرفتين تعملان بكامل طاقتهما عموديًا. يسمح هذا التحول المعماري بمعالجة دفعتين منفصلتين في وقت واحد، مما يؤدي إلى مضاعفة القدرة الإنتاجية بشكل فعال ضمن نفس مساحة المصنع.
لماذا يعد التحكم في درجة الحرارة أمرًا بالغ الأهمية في آلة تغليف الألواح الشمسية؟
تملي درجة الحرارة الدقيقة نجاح أو فشل عملية التغليف بأكملها. إذا كانت درجة الحرارة منخفضة جدًا، فإن غلاف البوليمر سوف يفشل في الذوبان والارتباط المتقاطع بشكل صحيح، مما يؤدي حتماً إلى التصفيح في الحقل. على العكس من ذلك، إذا كانت درجة الحرارة مرتفعة جدًا، فقد تؤدي إلى صدمة حرارية للخلايا الشمسية الحساسة أو تتسبب في تحول التغليف إلى اللون الأصفر. يؤدي هذا التغير الدائم في اللون إلى حجب أشعة الشمس ويقلل من كفاءة تحويل طاقة اللوحة.
ما هي درجة الحرارة المثالية لتصفيح الألواح الشمسية؟
تتراوح درجة حرارة التصفيح المثالية بشكل عام بين 140 إلى 150 درجة مئوية لأفلام خلات فينيل الإيثيلين القياسية. ومع ذلك، فإن خلايا الجيل التالي مثل Heterojunction تتطلب مغلفات ذات درجة حرارة منخفضة. يتم علاج هذه الأفلام المتخصصة عادةً عند عتبات منخفضة، تقريبًا ما بين 110 إلى 130 درجة مئوية، لحماية هياكل الخلايا الحساسة للحرارة.
كيف يمنع جهاز التغليف الشقوق الصغيرة في الخلايا الشمسية؟
تمنع آلات التصفيح الصناعية حدوث الشقوق الصغيرة باستخدام غشاء سيليكون مرن للغاية بدلاً من الضغط الميكانيكي الصلب. أثناء مرحلة الضغط، يؤدي الضغط الجوي إلى نفخ هذا الغشاء بلطف نحو الأسفل. وهذا يوفر ضغطًا موحدًا ومغلفًا تمامًا عبر الوحدة بأكملها، مما يضمن عدم تعرض رقائق السيليكون الدقيقة لنقاط ضغط محلية.
هل يمكن تخصيص آلات الترقق ذات الوظيفة المزدوجة؟
قطعاً. نادراً ما تكون آلات التغليف الصناعية منتجات جاهزة للاستخدام. إنها قطع قابلة للتخصيص بدرجة كبيرة من الآلات الثقيلة. يطلب المصنعون بشكل روتيني آلات مصممة خصيصًا ومصممة خصيصًا لاستيعاب أبعاد اللوحة الفريدة الخاصة بهم، ومتطلبات الإنتاجية المستهدفة بالميجاوات، والخدمات اللوجستية لحزام النقل الآلي الحالي.