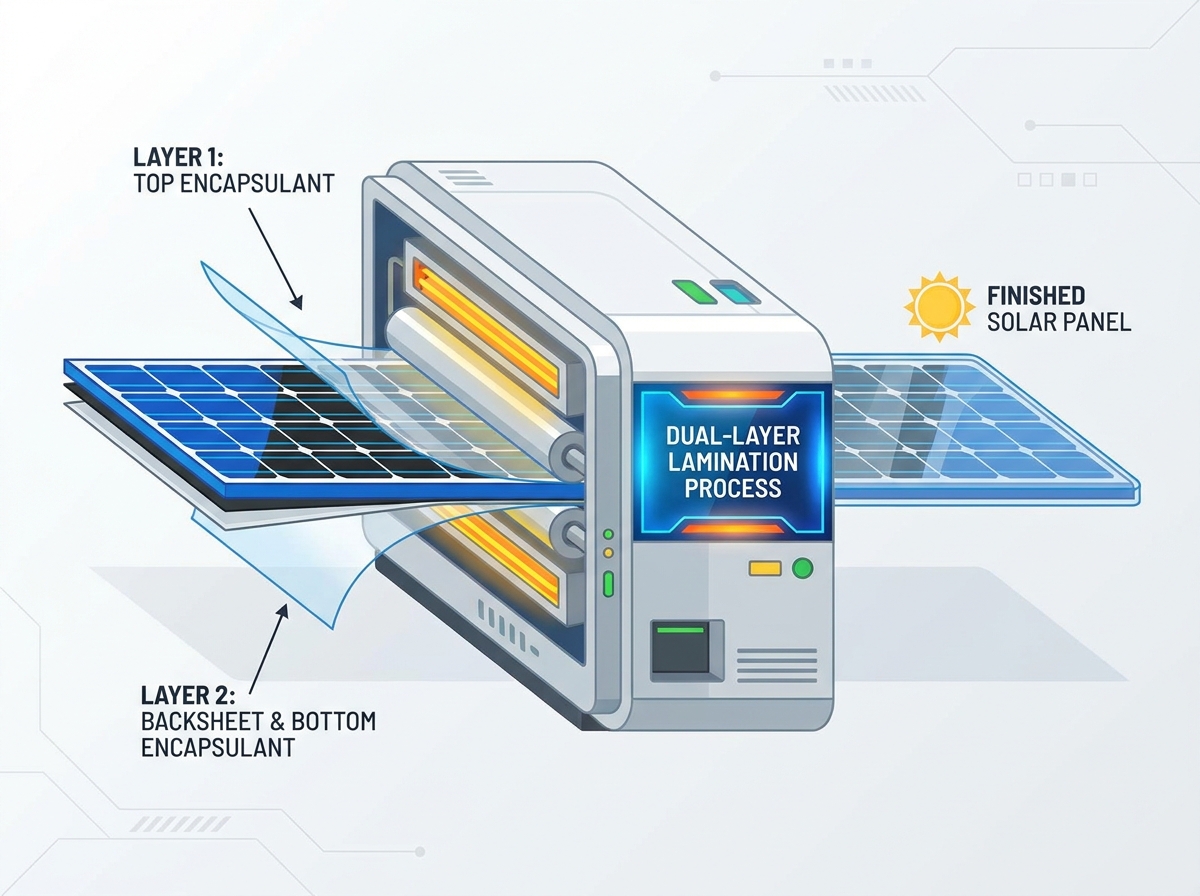
Taastuvenergia maastik muutub meeletu kiirusega. Et pidada sammu kasvava ülemaailmse päikeseenergia nõudlusega, ei ole tootmise tõhusus enam kohustuslik. See on edu lõplik etalon. Nende megatehaste südames paistab lamineerimine silma kui valmista-või-murdmisprotsess. Tavalised kaubanduslikud laminaatorid võivad kontoridokumente turvaliselt pitseerida. Tööstusliku kvaliteediga seadmed mängivad aga hoopis teises liigas. Kahefunktsioonilised lamineerimismasinad on tohutu insenertehnilised saavutused, mis on loodud suure panusega ööpäevaringseks tootmiseks.
Kõndige ükskõik millisele kaasaegsele päikeseenergia koosteliinile. Sügav, rütmiline sumin, mida kuulete, kuulub nende raskeveokite laminaatorite vaakumpumpadele. Need täiustatud süsteemid toimivad tehase südamelöögina. Esmaklassiline päikesepaneeli laminaator teeb palju enamat kui lihtsalt kaitsekile pealekandmine. Selle ülesandeks on väga haprad ränielemendid hermeetiliselt sulgeda. See kapseldus kaitseb rakke aastakümneid kestnud karmi keskkonnaseisundi halvenemise eest. Laitmatu teostus on ainus viis, kuidas tootjad saavad kindlalt garanteerida 25-aastase või pikema tööea.
Selles põhjalikus insenerijuhendis võtame lahti nende masinate keeruka sisemise töö. Avastate tootmisliinide ajakohastamise selged operatiivsed eelised ja saate teada, kuidas hinnata olulisi tehnilisi spetsifikatsioone. Rajatiste direktorid ja juhtivinsenerid saavad praktilisi teadmisi, et teha andmepõhiseid ja väga tulusaid hankeotsuseid.
Võtmed kaasavõtmiseks
Sujuv tõhusus: kaasaegsed seadmed ühendavad kütte, süvaimemise ja aktiivse jahutuse üheks töövooks. See vähendab drastiliselt tsükliaega ja vähendab termilise šoki ohtu.
Vertikaalne laiendamine: kahekihilise seadistuse kasutamine kahekordistab teie tootmisvõimsust. See saavutab selle ilma, et oleks vaja täiendavat tolli väärtuslikku tehase põrandapinda.
Päikeseenergia terviklikkuse jaoks ülioluline: päikesepaneelide töökindlus sõltub suuresti temperatuuri mikroskoopilisest ühtlusest ja agressiivsest õhu evakueerimisest. Need tegurid tagavad veatu kõvenemise etüleenvinüülatsetaadiga.
Strateegiline hange: arukas investeering nõuab toortootmismahu tasakaalustamist sujuva automatiseerimise integreerimise ja pikaajalise energiatõhususega.
Mis täpselt surub masina kahe funktsiooniga kategooriasse? Reaalses tehasetöös tähendab see ühetoimelise töötlemise kitsaskohtadest pääsemist. Kahefunktsiooniline masin on konstrueeritud käsitlema mitut erinevat lamineerimistsükli etappi järjest või samaaegselt erinevates kambrites. Kui masina üks sektsioon teostab intensiivset kuumutamist ja vaakumpressimist, siis sekundaarne ühendatud kamber jahutab aktiivselt eelnevalt valmis moodulit. See sujuv üleandmine välistab käsitsi edastamise. Lisaks säilitab see halastamatu töörütmi, mis on gigavatise mastaabiga tehaste jaoks hädavajalik.
Peale põhilise lamineerimise: tööstuslik hüpe
Selle protsessi keerukust on lihtne alahinnata, kui võrrelda seda kaubanduslike kottlaminaatoritega. Need põhiseadmed põhinevad lihtsatel soojendusega rullidel. Seevastu tööstuslikud raskekaallased tegutsevad tunduvalt nõudlikumas paradigmas. Kui operaator laadib kambrisse massiivse kaks korda ühemeetrise päikesepatarei, peab masin töötlema keerulisi polümeerikapseldajaid koos mikroõhukeste fotogalvaaniliste elementidega. Tööstuslik hüpe hõlmab muutliku soojusdünaamika juhtimist ja sügava vaakumkeskkonna hoidmist. Masin peab avaldama tohutut, täiesti ühtlast mehaanilist survet, ilma ühtki õrna räniplaadi purustamata.
Päikesepaneeli laminaatori põhitehnoloogia
Vaakumkamber: õhumullide eemaldamine
Põline vaakumkeskkond on päikesemooduli koostamise põhinõue. Tipptasemel tööstuslikud laminaatorid vähendavad vaakumi taset alla 30 Pascali. Miks see nii kriitiline on? Isegi mikroskoopilises õhus olevas taskus võib olla niiskust. Aja jooksul see niiskus paisub ja tõmbub kokku, põhjustades surmava kihistumise ja elemendi siinide korrosiooni. Enne kui füüsiline surve klaasi puudutab, eemaldab päikesepaneeli laminaator agressiivselt kogu õhu kambrist. See täpne konstruktsioon tagab, et polümeeri sulamisel moodustab see absoluutse hermeetilise tihendi, mis on täielikult hapnikuvaba.
Täppisküttesüsteemid
Kui vaakum tõmmatakse, algab termiline faas. Tööstuslikud laminaatorid toetuvad tavaliselt sisekanalite labürindile, mis pumpab kõrge temperatuuriga termoõli. Siin on temperatuuri ühtlus ülim mõõdik. Massiivne kuumutusplaat peab hoidma kogu oma pinda vähem kui ±1,5 kraadi Celsiuse järgi. Kui tehnik jälgib inimese ja masina liidese ekraani, jälgib ta täpselt seda stabiilsust. Püsiv kuumus tagab kapseldava kile ühtlase sulamise, voolates sujuvalt ümber päikesepatareide, et korralikult ristsiduda. Külmad kohad põhjustavad nõrka haardumist. Vastupidiselt võivad kuumad kohad polümeeri kõrvetada, põhjustades kollasust, mis vähendab püsivalt paneeli energiatootlust.
Pressimise ja jahutamise faas
Kui kapseldaja saavutab vaakumis oma täpse sulamistemperatuuri, käivitab masin pressimise faasi. Jäigad metallplaadid purustaksid rakud. Selle asemel kasutab süsteem väga paindlikku, kõrge temperatuuriga silikoonmembraani. Kui atmosfäärirõhk taastatakse ettevaatlikult membraani kohale, paisub see allapoole. See toiming rakendab kogu moodulit õrnalt ümbritsevat pigistust, mis sunnib veeldatud polümeeri igasse mikroskoopilisse pilusse. Pärast seda õrna pressimist kantakse moodul kiiresti jahutusjaama. Kiire ja kontrollitud temperatuuri alandamine tahkestab polümeerid koheselt. See lukustab sisemised komponendid kindlalt karastatud klaasi ja tagakihi vahele.
Tööstuse suundumused: kohanemine järgmise põlvkonna päikeseenergia tehnoloogiatega
Üleminek suurematele vahvlitele ja õhematele rakkudele
Hiljutised turuanalüüsid näitavad fotogalvaanilise tootmise suundumuste järsku pööret. Ülemaailmsed turud võtavad agressiivselt kasutusele suuremaid vahvlivorminguid, nagu M10 ja G12. Lisaks on tööstus suundumas raskete klaas-klaas bifatsiaalsete moodulite poole. See areng suurendab drastiliselt kapseldamisseadmete mehaanilist pinget. Tootjad loobuvad üha enam vanematest jäikadest pressimissüsteemidest ülidünaamiliste, mitmeastmeliste lamineerimisprofiilide kasuks, mis suudavad toime tulla raskemate koormustega ilma tsükli kiirust kahjustamata.
Madala temperatuuriga lamineerimise nõuded
Lisaks sunnib üleminek järgmise põlvkonna üliõhukeste elementide poole, nagu näiteks heterojunction ja perovskite tandemstruktuurid, seadmete arendajaid kiiresti uuendustele. Need õrnad rakud lagunevad traditsioonilistes kõrge kuumuse tingimustes. Need nõuavad spetsiaalseid kapseldajaid, näiteks ülikiiresti kõvenevat polüolefiin-elastomeeri. Järelikult peavad kaasaegsed laminaatorid teostama veatuid madala temperatuuriga lamineerimisprotsesse. Need nõuavad kõrgelt kalibreeritud pressimisjõude ja täpset termilist täpsust, et vältida kokkupanemise ajal mikromurde teket.
Ruumid tehase põrandal on jube kallis. Tehaste juhid võitlevad pidevalt horisontaalse laienemise piirangutega. Uue tootmisliini lisamine tähendab sageli täiesti uue hoone rentimist. See ruumiline piirang on täpselt põhjus, miks a arhitektuur Kahekihiline lamineerimismasin muudab rajatiste paigutustes revolutsiooni. Projekteerides ühe täielikult töötava, suure koormusega lamineerimiskambri otse teise kohale, kahekordistavad tootjad oma toodangu ruutmeetri kohta. See vertikaalne Z-telje kasutamine nõuab kahekordsete plaatide raskuse kandmiseks uskumatult tugevat konstruktsiooni, kuid see välistab täielikult vajaduse kulukate rajatiste laiendamise järele.
Sünkroniseeritud vs sõltumatud toimingud
Mitmetasandilise süsteemi tõeline sära peitub selle keerukas juhtimisloogikas. Sõltuvalt igapäevasest tootmisgraafikust võivad need kihid töötada kahes erinevas režiimis. Sõltumatu konfiguratsiooni korral toimivad ülemine ja alumine kamber autonoomselt. Tehas võiks alumisel korrusel kasutada standardseid ühepoolseid paneele, samal ajal töödeldakse ülemisel korrusel raskemaid bifacial-mooduleid. Teise võimalusena saab kihte ideaalselt sünkroonida. Täiustatud programmeeritava loogikakontrolleri juhitud sünkroniseeritud toimingud töötlevad samaaegselt identseid partiisid. See maksimeerib pideva läbilaskevõime massiivsete ühe toote kokkupanekute jaoks ilma inimese sekkumiseta.
Kiirele kahefunktsioonilisele tehnoloogiale ülemineku peamised eelised
Plahvatuslikult suurenenud tootmisvõimsus
Üleminek kiirele kahefunktsioonilisele tehnoloogiale muudab põhjalikult tehase ökonoomikat. Vanemad ühekambrilised mudelid kannatavad lineaarsete isoleeritud töötlemisetappide tõttu, mis piiravad oma olemuselt igapäevast toodangut. Töötledes korraga mitut massiivset partiid ja automatiseerides keerulist üleminekut kütte ja jahutuse vahel, purustavad kaasaegsed süsteemid need kitsaskohad. Praktikas võib pärandseadistuse asendamine suurendada tootmisliini aastast gigavatist võimsust 80–100 protsenti. See tohutu tõuge võimaldab tootjatel täita kommunaalteenuste ulatuse hankelepinguid lühikeste tähtaegadega.
Täiustatud mooduli kvaliteet ja eluiga
Suurepärane tootmistehnoloogia on otseselt seotud vastupidavama lõpptootega. Tänapäeval on tööstuslikel laminaatoritel ülitundlikud temperatuuriandurid ja kiirendatud vaakumi evakueerimise kiirus. See täpne keskkonnakontroll vähendab drastiliselt defektsete paneelide arvu, mis märgitakse rea lõpu elektroluminestsentsi testimisel. Järjepidev ristsidumine hoiab ära mikropraod pressimise faasis ja välistab praktiliselt niiskuse sissepääsu ohu. Lõppkokkuvõttes võimaldab see laitmatu ehituskvaliteet tipptasemel päikeseenergia tootjatel pakkuda enesekindlalt 30-aastast jõudlusgarantiid.
Energiatõhusus ja kulude vähendamine
Tööstuslik küte ja sügavad vaakumtsüklid nõuavad tohutul hulgal elektrit. Kaasaegsed päikesepaneelide laminaatorid on aga konstrueeritud tugeva soojusisolatsiooni ja intelligentsete soojustagastusahelatega. Püüdes soojust termilistesse õlimahutitesse ja kasutades pumbamootoritel muutuva sagedusega ajamid, tarbivad need masinad tsükli kohta oluliselt vähem energiat. Pideva pideva tootmisgraafiku korral vähendab see optimeeritud energiatarbimine märgatavalt tootmiskulusid. See suurendab iga uksest välja saadetud mooduli kasumimarginaali.
Ühekambrilised vs. kahekihilised laminaatorid: tehniline võrdlus
Teadliku hankeotsuse tegemiseks peavad rajatiste juhid kaaluma oma praegusi tootmisvajadusi ja tulevast mastaapsust. Allolevas tabelis on toodud nende kahe tööstussüsteemi peamised erinevused.
Funktsioon ja mõõdik
Ühekambriline laminaator
Kahekihiline laminaator
Tootmise läbilaskevõime
Standardne baasväljund. Piiratud ühe partiiga tsükli kohta.
Kahekordne väljund. Töötleb korraga kahte massiivset partiid.
Tehase jalajälg
Rea laiendamiseks on vaja märkimisväärset horisontaalset ruumi.
Kasutab vertikaalset ruumi. Kahekordistab võimsust ilma täiendava põrandapinnata.
Ideaalne rakendus
Uurimis- ja arenduslaborid, idufirmad, piirkondlikud tootmisliinid.
1. ja 2. astme suuremahulised tootmisrajatised.
Esialgne kapitaliinvesteering
Madalam esivarustuse hind.
Kõrgem algkulu, kuid kompenseeritakse säästetud kinnisvarakuludega.
Pikaajaline investeeringutasuvus
Mõõdukas. Sobib väikese kuni keskmise mahuga lepingute jaoks.
Insenerihanked: mida otsida päikesepaneeli laminaatorist
Temperatuuri ühtlus ja küttekiirused
Hankeametnike ja juhtivate inseneride jaoks nõuab masina spetsifikatsioonilehe läbimine halastamatut pilku detailide suhtes. Kõige kriitilisem spetsifikatsioon, mida kontrollida, on termiline konsistents. Ostjad peavad nõudma dokumenteeritud tõendit temperatuuride erinevuse kohta ≤±1,5 kraadi Celsiuse järgi kogu kuumutusplaadi ulatuses. Lisaks peaksid insenerimeeskonnad kontrollima küttekiirust. Tööstusstandardid nõuavad küttekiirust 1–2 kraadi Celsiuse järgi minutis. See tagab, et masin taastab oma sihttemperatuuri kiiresti pärast külma ja raske klaasmooduli kambrisse laadimist.
Automatiseerimine ja konveieri integreerimine
Kaasaegne laminaator ei saa töötada isoleeritud saarena. See peab toimima pideva koosteliini sujuva sõlmena. Kvaliteetsetel seadmetel peab olema veatu automatiseerimisintegratsioon. Otsige süsteeme, mis on varustatud automatiseeritud antistaatiliste konveierilintide ja laadimislaudadega, mis suhtlevad otse tehase tootmissüsteemiga. Masina tarkvara peaks võimaldama robotkätel ja automatiseeritud juhitavatel sõidukitel toita toorainet ja eraldada valmis paneele täielikult ilma inimese sekkumiseta. Selline integratsioonitase hoiab ära kulukad logistilised kitsaskohad.
Hooldus ja komponentide vastupidavus
Kolmes vahetuses päevas töötavas rajatises on masinate seisakud katastroofiliselt kallid. Seetõttu on komponentide vastupidavus ülimalt tähtis. Hankemeeskonnad peaksid pöörama tähelepanu painduvate silikoonmembraanide kvaliteedile. Need membraanid taluvad iga päev jõhkrat termilist ja mehaanilist pinget ning peavad pakkuma pikemat eluiga. Lisaks hinnake masina füüsilist arhitektuuri. Kas konstruktsioon võimaldab hooldustehnikutel ohutut ja kiiret juurdepääsu siseventiilidele, vaakumpumpadele ja anduritele? Lihtne juurdepääs tagab rutiinse hoolduse ja osade vahetamise kiire, hoides tootmisliini liikumas.
Tööstus 4.0 põhimõtete integreerimine muudab lamineerimise aktiivselt mehaanilisest toore jõu protsessist andmepõhiseks teaduseks. Järgmise põlvkonna masinad hõlmavad tugevalt asjade Internetti ja tehisintellekti. Need nutikad süsteemid kasutavad vaakumpumba lagunemise, termilise vedeliku viskoossuse ja silikoonmembraani elastsuse reaalajas jälgimiseks tohutuid andurite massiive. Masinõppe algoritme rakendades suudavad seadmed täpselt ennustada, millal mõni komponent ebaõnnestub. See suudab automaatselt reguleerida kütteprofiile, et kompenseerida jahedat tehasepõrandat, tagades absoluutse järjepidevuse miljonite tootmistsüklite jooksul.
Järeldus
Kahefunktsioonilisi lamineerimismasinaid juhiv keerukas tehnoloogia on nähtamatu jõud, mis muudab massilise kvaliteetse päikeseenergia tootmise ülemaailmseks reaalsuseks. Kuna taastuvenergia sektor jätkab oma agressiivset laienemist, on aegunud tootmisseadmetele lootmine kiire tee vananemisele. Rajatiste juhid peavad eelistama seadmeid, mis tagavad kompromissitu termilise täpsuse, kiire vaakumevakueerimise ja intelligentse automatiseerimise.
Oma rajatise uuendamine, integreerides a kahekihiline lamineerimismasin on palju enamat kui tavaline seadmete ost. See on kalkuleeritud strateegiline investeering, mis on loodud teie konveieri tulevikukindlaks muutmiseks. See tehnoloogia maksimeerib teie tehase ruumilist jalajälge ja parandab drastiliselt teie kasumit.
Võtke aega, et täna põhjalikult hinnata oma praegusi tootmisliini kitsaskohti. Kui soovite laiendada oma tegevust tööstusliku kvaliteediga suure läbilaskevõimega kapseldamistehnoloogiaga, uurige täiustatud Kahekihilise lamineerimismasina lahendused saadaval aadressil Zenith päikeseenergia masinad . Varustage oma rajatis tugeva inseneritööga, mis on vajalik järgmise kümnendi päikeseenergia tootmise domineerimiseks.
KKK
Kui pikk on tavalise päikesepaneeli lamineerimistsükkel?
Tavaliselt kestab täielik lamineerimistsükkel 12 kuni 20 minutit. Täpne kestus kõigub aga sõltuvalt kasutatavast kapseldava kile koostisest, mooduliga karastatud klaasi paksusest ja päikesepaneeli laminaatori enda termilise taastumise efektiivsusest.
Mis on peamine erinevus ühe- ja kahekihilise lamineerimismasina vahel?
Ühekihiline masin töötleb ühe paneelide partii korraga ühel horisontaaltasandil, mis piirab igapäevast toodangut. Seevastu kahekihiline süsteem virnastab kaks täielikult töötavat kambrit vertikaalselt. See arhitektuurne nihe võimaldab töödelda kahte eraldi partiid samaaegselt, kahekordistades tõhusalt tootmisvõimsust täpselt sama tehase jalajälje piires.
Miks on temperatuuri reguleerimine päikesepaneeli laminaatoris nii kriitiline?
Täpne temperatuur määrab kogu kapseldamisprotsessi edu või ebaõnnestumise. Kui temperatuur on liiga madal, ei suuda polümeerkapseldaja korralikult sulada ega ristsiduda, põhjustades vältimatult pinnakihi delaminatsiooni. Ja vastupidi, kui temperatuur on liiga kõrge, võib see tundlikke päikesepatareisid termiliselt šokeerida või põhjustada kapseldaja kollaseks muutumist. See püsiv värvimuutus blokeerib päikesevalguse ja vähendab paneeli energia muundamise efektiivsust.
Mis on ideaalne temperatuur päikesepaneelide lamineerimiseks?
Standardsete etüleenvinüülatsetaatkilede ideaalne lamineerimistemperatuur on tavaliselt vahemikus 140–150 kraadi Celsiuse järgi. Järgmise põlvkonna rakud, nagu Heterojunction, vajavad aga madala temperatuuriga kapseldajaid. Need spetsiaalsed kiled kõvenevad tavaliselt madalamate künniste juures, ligikaudu 110–130 kraadi Celsiuse järgi, et kaitsta kuumustundlikke rakustruktuure.
Kuidas hoiab laminaator ära mikropraod päikesepatareides?
Tööstuslikud laminaatorid hoiavad ära mikropragude tekkimise, kasutades jäiga mehaanilise pressi asemel ülipainduvat silikoonmembraani. Pressimisfaasi ajal paisutab atmosfäärirõhk selle membraani õrnalt allapoole. See tagab kogu mooduli ulatuses täiesti ühtlase rõhu, tagades, et õrnad räniplaadid ei puutu kokku lokaalsete pingepunktidega.
Kas kahe funktsiooniga lamineerimismasinaid saab kohandada?
Absoluutselt. Tööstuslikud laminaatorid on harva müügivalmis tooted. Need on väga kohandatavad raskete masinate tükid. Tootjad tellivad regulaarselt eritellimusel valmistatud masinaid, mis on spetsiaalselt projekteeritud nende ainulaadsete paneelide mõõtmete, sihipärase megavatise läbilaskevõime nõuete ja olemasoleva automatiseeritud konveierilindi logistika jaoks.