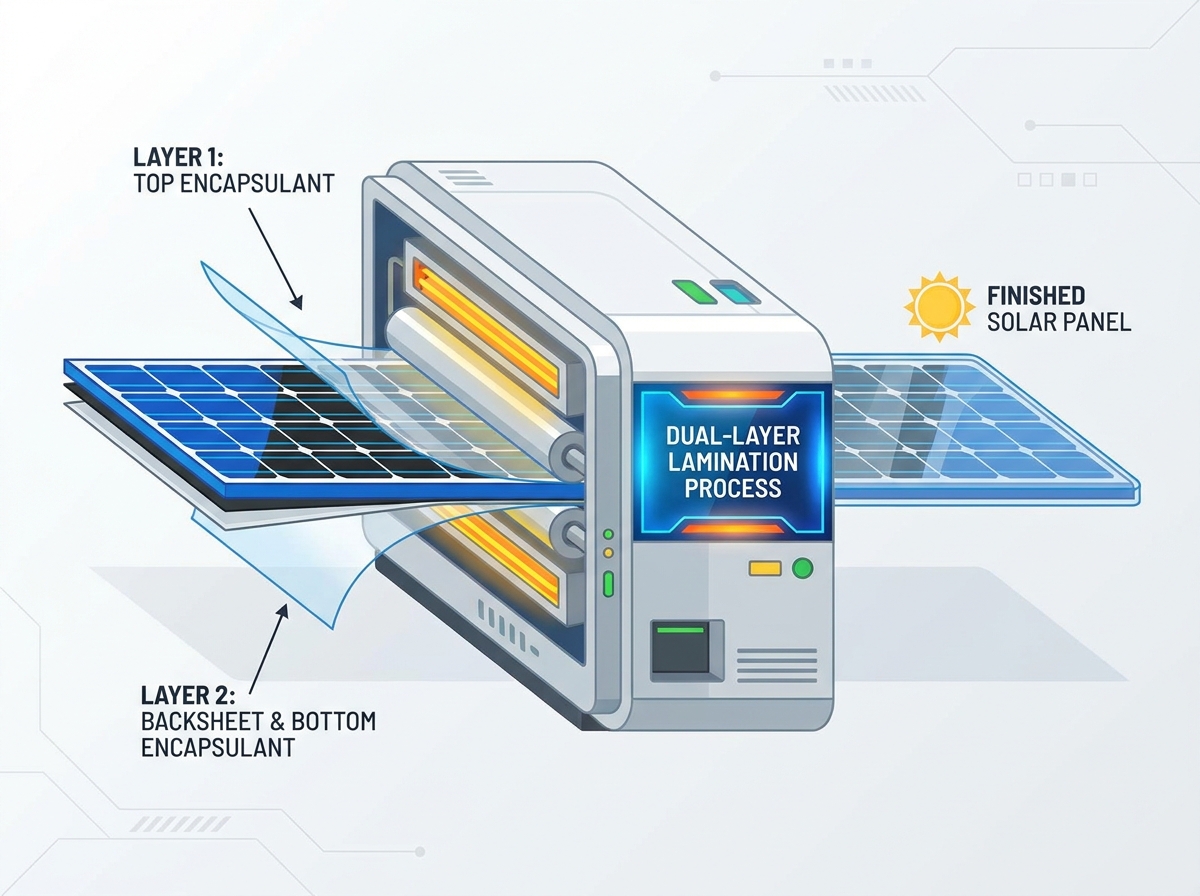
Uusiutuvan energian maisema muuttuu huimaa vauhtia. Valmistuksen tehokkuus ei ole enää valinnainen, jotta se pysyisi maailmanlaajuisen aurinkoenergiatarpeen tahdissa. Se on lopullinen menestyksen mittari. Näiden megatehtaiden ytimessä laminointi erottuu edukseen tekemällä tai katkolla -prosessina. Tavalliset kaupalliset laminaattorit voivat sinetöidä toimistoasiakirjoja turvallisesti. Teollisuusluokan laitteet pelaavat kuitenkin täysin eri sarjassa. Kaksitoimiset laminointikoneet ovat monumentaalisia insinööriteoksia, jotka on rakennettu korkean panoksen ympärivuorokautiseen tuotantoon.
Kävele mille tahansa modernille aurinkopaneelin kokoonpanolinjalle. Syvä, rytminen humina, jonka kuulet, kuuluu näiden raskaiden laminointilaitteiden tyhjiöpumppuihin. Nämä edistyneet järjestelmät toimivat tehtaan toiminnallisena sydämenlyöntinä. Ensiluokkainen aurinkopaneelilaminaattori tekee paljon enemmän kuin vain suojaavan kalvon. Sen tehtävänä on tiivistää hermeettisesti erittäin hauraat piikennot. Tämä kapselointi suojaa soluja vuosikymmeniä kestäneeltä ankaralta ympäristön hajoamiselta. Virheetön toteutus tässä on ainoa tapa, jolla valmistajat voivat taata luotettavasti 25 vuoden tai pidemmän käyttöiän.
Tässä kattavassa suunnitteluoppaassa puramme näiden koneiden monimutkaiset sisäiset toiminnot. Löydät tuotantolinjojen päivittämisen selkeät toiminnalliset edut ja opit arvioimaan tärkeitä teknisiä tietoja. Laitosjohtajat ja johtavat insinöörit saavat käyttökelpoisia oivalluksia tehdäkseen datalähtöisiä, erittäin kannattavia hankintapäätöksiä.
Avaimet takeawayt
Virtaviivainen tehokkuus: Nykyaikaiset laitteet yhdistävät lämmityksen, syväimuroinnin ja aktiivisen jäähdytyksen yhdeksi työnkuluksi. Tämä lyhentää merkittävästi sykliaikoja ja vähentää lämpöshokkiriskiä.
Pystysuuntainen laajennus: Kaksikerroksisen asennuksen käyttäminen kaksinkertaistaa tuotantosi suorituskyvyn. Se saavuttaa tämän vaatimatta ylimääräistä tuumaa arvokasta tehdaslattiatilaa.
Auringon eheyden kannalta ratkaiseva: Aurinkopaneelin luotettavuus riippuu suuresti mikroskooppisen lämpötilan tasaisuudesta ja aggressiivisesta ilmanpoistosta. Nämä tekijät varmistavat virheettömän etyleenivinyyliasetaattikovettumisen.
Strateginen hankinta: Älykäs investointi edellyttää raakatuotannon volyymin tasapainottamista saumattomalla automaatiointegraatiolla ja pitkän aikavälin energiatehokkuudella.
Mikä tarkalleen ajaa koneen kaksoistoimintojen kategoriaan? Todellisessa tehdastoiminnassa se tarkoittaa yksitoimikäsittelyn pullonkaulojen pakoon. Kaksitoiminen kone on suunniteltu käsittelemään useita erillisiä laminointijakson vaiheita peräkkäin tai samanaikaisesti eri kammioissa. Kun koneen yksi osa suorittaa intensiivistä lämmitystä ja tyhjiöpuristusta, toissijainen yhdistetty kammio jäähdyttää aktiivisesti aiemmin valmistetun moduulin. Tämä saumaton kanavanvaihto eliminoi manuaalisen siirron. Lisäksi se ylläpitää säälimätöntä toimintarytmiä, joka on välttämätön gigawattimittakaavaisille tehtaille.
Beyond Basic Lamination: The Industrial Leap
Tämän prosessin monimutkaisuutta on helppo aliarvioida, jos sitä verrataan kaupallisiin pussilaminaattoreihin. Nämä peruslaitteet luottavat yksinkertaisiin lämmitettyihin rulliin. Sitä vastoin teollisuuden raskaat sarjat toimivat huomattavasti vaativammassa paradigmassa. Kun käyttäjä lataa kammioon massiivisen kaksi kertaa metrin kokoisen aurinkopaneelin, koneen on käsiteltävä monimutkaisia polymeerikapselointiaineita mikroohuiden aurinkokennojen rinnalla. Teollinen harppaus sisältää haihtuvan lämpödynamiikan hallinnan ja syvän tyhjiöympäristön ylläpitämisen. Koneen on käytettävä valtavaa, täysin tasaista mekaanista painetta rikkomatta yhtäkään herkkää piikiekkoa.
Aurinkopaneelilaminaattorin ydintekniikka
Tyhjiökammio: Ilmakuplien poistaminen
Koskematon tyhjiöympäristö on aurinkomoduulien kokoonpanon perusvaatimus. Huippuluokan teollisuuslaminaattorit laskevat alipainetason alle 30 pascalin. Miksi tämä on niin kriittinen? Jopa mikroskooppisessa ilmataskussa voi olla kosteutta. Ajan myötä kosteus laajenee ja supistuu, mikä johtaa tappavaan delaminaatioon ja kennokiskojen korroosioon. Ennen kuin mikään fyysinen paine koskettaa lasia, aurinkopaneelilaminaattori poistaa aggressiivisesti kaiken ilman kammiosta. Tämä tarkka suunnittelu varmistaa, että kun polymeeri sulaa, se muodostaa absoluuttisen, hermeettisen tiivisteen, jossa ei ole happea.
Tarkkuuslämmitysjärjestelmät
Kun tyhjiö vedetään, lämpövaihe alkaa. Teolliset laminaattorit luottavat tyypillisesti sisäisten kanavien labyrintiin, jotka pumppaavat korkean lämpötilan lämpööljyä. Tässä lämpötilan tasaisuus on lopullinen mittari. Massiivisen lämmityslevyn tulee säilyttää koko pintansa vaihteluvälillä alle ±1,5 celsiusastetta. Kun teknikko tarkkailee ihmisen ja koneen välistä käyttöliittymän näyttöä, hän tarkkailee juuri tätä vakautta. Tasainen lämpö takaa, että kotelointikalvo sulaa tasaisesti ja virtaa saumattomasti aurinkokennojen ympärille ristisilloittaen kunnolla. Kylmät kohdat johtavat heikkoon tarttumiseen. Päinvastoin, kuumat pisteet voivat polttaa polymeerin aiheuttaen kellastuvan vaikutuksen, joka heikentää paneelin energian saantoa pysyvästi.
Puristus- ja jäähdytysvaihe
Kun kapselointiaine saavuttaa tarkan sulamispisteensä tyhjiössä, kone aloittaa puristusvaiheen. Jäykät metallilevyt murskasivat solut. Sen sijaan järjestelmä käyttää erittäin joustavaa, korkean lämpötilan silikonikalvoa. Kun ilmanpaine palautetaan varovasti kalvon yläpuolelle, se täyttyy alaspäin. Tämä toiminto puristaa hellävaraisesti koko moduulia ja pakottaa nesteytetyn polymeerin jokaiseen mikroskooppiseen rakoon. Tämän herkän puristuksen jälkeen moduuli siirtyy nopeasti jäähdytysasemalle. Nopea, kontrolloitu lämpötilan alentaminen jähmetyttää polymeerit välittömästi. Tämä lukitsee sisäosat tiukasti karkaistun lasin ja taustalevyn väliin.
Toimialan trendit: Sopeutuminen seuraavan sukupolven aurinkoteknologioihin
Siirtyminen suurempiin kiekoihin ja ohuempiin soluihin
Viimeaikainen markkinatieto paljastaa jyrkän käänteen aurinkosähkön valmistustrendeissä. Globaalit markkinat ottavat aggressiivisesti käyttöön suurempia kiekkomuotoja, kuten M10 ja G12. Lisäksi teollisuus on siirtymässä kohti raskaita lasi-lasi bifacial-moduuleja. Tämä kehitys lisää huomattavasti kapselointilaitteiden mekaanista rasitusta. Valmistajat luopuvat yhä useammin vanhemmista, jäykistä puristusjärjestelmistä ja suosivat erittäin dynaamisia, monivaiheisia laminointiprofiileja, jotka pystyvät käsittelemään raskaampia hyötykuormia syklin nopeuksista tinkimättä.
Matalissa lämpötiloissa laminoinnin vaatimukset
Lisäksi siirtyminen kohti seuraavan sukupolven ultraohuita kennoja – kuten Heterojunction- ja Perovskite-tandemrakenteita – pakottaa laitekehittäjät innovoimaan nopeasti. Nämä herkät solut hajoavat perinteisissä korkean lämpötilan olosuhteissa. Ne vaativat erikoiskapselointiaineita, kuten erittäin nopeasti kovettuvaa polyolefiinielastomeeria. Tästä syystä nykyaikaisten laminaattoreiden on suoritettava virheettömät matalan lämpötilan laminointiprosessit. Ne vaativat erittäin kalibroituja puristusvoimia ja tarkkaa lämpötarkkuutta mikromurtumien estämiseksi asennuksen aikana.
Deep Dive: Kaksikerroksisen laminointikoneen mekaniikka
Miksi rakentaa ylöspäin? Tilaa säästävä muotoilu
Tila tehdaskerroksessa on hirvittävän kallista. Tehdaspäälliköt taistelevat jatkuvasti horisontaalisen laajentumisen rajoituksia vastaan. Uuden tuotantolinjan lisääminen tarkoittaa usein kokonaan uuden rakennuksen vuokraamista. Tämä tilarajoitus on juuri se syy, miksi a Kaksikerroksinen laminointikone mullistaa laitosasettelut. Suunnittelemalla yhden täysin toimivan, raskaan käytön laminointikammion suoraan toisen päälle, valmistajat kaksinkertaistavat tehonsa neliömetriä kohti. Tämä pystysuora Z-akselin käyttö vaatii uskomattoman vankkaa rakennesuunnittelua kestämään kahden levyn painon, mutta se eliminoi täysin kalliiden tilojen laajennusten tarpeen.
Synkronoidut vs. itsenäiset toiminnot
Monitasoisen järjestelmän todellinen loisto piilee sen hienostuneessa ohjauslogiikassa. Päivittäisestä tuotantoaikataulusta riippuen nämä kerrokset voivat toimia kahdessa eri tilassa. Itsenäisessä kokoonpanossa ylä- ja alakammiot toimivat itsenäisesti. Tehdas voisi käyttää tavallisia yksipuolisia paneeleja alemmalla kerroksessa ja samalla käsitellä raskaampia bifacial-moduuleja yläkerroksessa. Vaihtoehtoisesti kerrokset voidaan synkronoida täydellisesti. Kehittyneen ohjelmoitavan logiikkaohjaimen ohjaamana synkronoidut toiminnot käsittelevät identtisiä eriä samanaikaisesti. Tämä maksimoi jatkuvan suorituskyvyn massiivisiin yhden tuotteen kokoonpanoajoihin ilman ihmisen väliintuloa.
Tärkeimmät edut päivittämisestä nopeaan, kaksitoimiseen tekniikkaan
Päivitys nopeaan, kaksitoimiseen teknologiaan muuttaa perusteellisesti laitoksen taloudellisuutta. Vanhemmat yksikammioiset mallit kärsivät lineaarisista, eristetyistä käsittelyvaiheista, jotka rajoittavat luonnostaan päivittäistä tuotantoa. Käsittelemällä useita massiivisia eriä samanaikaisesti ja automatisoimalla hankala siirtyminen lämmityksen ja jäähdytyksen välillä, nykyaikaiset järjestelmät hajottavat nämä pullonkaulat. Käytännössä vanhan asennuksen korvaaminen voi lisätä tuotantolinjan vuotuista gigawattitehoa 80–100 prosenttia. Tämän massiivisen lisäyksen ansiosta valmistajat voivat täyttää yleishyödyllisten hankintasopimusten tiukat määräajat.
Parannettu moduulin laatu ja käyttöikä
Ylivoimainen valmistustekniikka korreloi suoraan kestävämmän lopputuotteen kanssa. Nykyään teollisissa laminaattoreissa on erittäin herkät lämpötila-anturit ja nopeutetut tyhjiöpoistonopeudet. Tämä tarkka ympäristönhallinta vähentää merkittävästi viallisten paneelien määrää, jotka ilmoitetaan sarjan loppuelektroluminesenssitestauksen aikana. Tasainen silloitus estää mikrohalkeamia puristusvaiheessa ja eliminoi käytännössä kosteuden sisäänpääsyn riskin. Viime kädessä tämä moitteeton rakennuslaatu antaa huippuluokan aurinkosähkövalmistajille mahdollisuuden tarjota 30 vuoden suorituskykytakuun.
Energiatehokkuus ja kustannussäästöt
Teollisuuslämmitys ja syvätyhjiösyklit vaativat valtavia määriä sähköä. Nykyaikaiset aurinkopaneelilaminaattorit on kuitenkin suunniteltu kestävällä lämpöeristyksellä ja älykkäillä lämmöntalteenottosilmukoilla. Pysäyttämällä lämpöä lämpööljysäiliöihin ja käyttämällä taajuusmuuttujakäyttöjä pumppumoottoreissa nämä koneet kuluttavat huomattavasti vähemmän tehoa sykliä kohden. Jatkuvan jatkuvan tuotantoaikataulun aikana tämä optimoitu energiankulutus alentaa huomattavasti tuotantokustannuksia. Tämä laajentaa voittomarginaalia jokaisessa ovelta toimitetussa moduulissa.
Yksikammioiset vs. kaksikerroksiset laminaattorit: tekninen vertailu
Tehdäkseen tietoisen hankintapäätöksen kiinteistöpäälliköiden on punnittava nykyiset tuotantotarpeensa ja tulevaisuuden skaalautuvuus. Alla olevassa taulukossa on esitetty näiden kahden teollisuusjärjestelmän keskeiset erot.
Ominaisuus ja mittari
Yksikammioinen laminaattori
Kaksikerroksinen laminaattori
Tuotannon läpimeno
Normaali lähtötaso. Rajoitettu yhteen erään sykliä kohden.
Tuplaa teho. Käsittelee kaksi suurta erää samanaikaisesti.
Tehtaan jalanjälki
Vaatii huomattavasti vaakasuoraa tilaa linjan laajentamiseen.
Hyödyntää pystysuoraa tilaa. Kaksinkertaistaa kapasiteetin ilman ylimääräistä lattiatilaa.
Ihanteellinen sovellus
Tutkimus- ja kehityslaboratoriot, startupit, alueelliset tuotantolinjat.
Tier 1 ja Tier 2 suuren volyymin tuotantolaitokset.
Alkupääomasijoitus
Pienemmät etukäteiskustannukset.
Korkeammat alkukustannukset, mutta kompensoivat säästetyt kiinteistökulut.
Pitkän aikavälin sijoitetun pääoman tuotto
Kohtalainen. Soveltuu pieni-keskimääräisiin sopimuksiin.
Poikkeuksellisen korkea. Alentaa huomattavasti paneelikohtaista suhdetta.
Tekniset hankinnat: mitä etsiä aurinkopaneelilaminaattorista
Tasainen lämpötila ja lämmitysnopeudet
Hankintaviranomaisilta ja johtavilta insinööreiltä koneen teknisten tietojen läpikäyminen vaatii häikäilemätöntä silmää yksityiskohtiin. Kriittisin tarkistettava spesifikaatio on terminen tasaisuus. Ostajien on vaadittava dokumentoitu todiste lämpötilan vaihtelusta ≤±1,5 celsiusastetta koko lämmityslevyn alueella. Lisäksi insinööritiimien tulisi tarkistaa lämmitysnopeus. Teollisuusstandardit edellyttävät lämmitysnopeutta 1-2 celsiusastetta minuutissa. Tämä varmistaa, että kone palauttaa tavoitelämpötilansa nopeasti, kun kylmä, raskas lasimoduuli on ladattu kammioon.
Automaatio ja kuljettimien integrointi
Nykyaikainen laminointikone ei voi toimia eristettynä saarena. Sen on toimittava saumattomana solmuna jatkuvalla kokoonpanolinjalla. Laadukkaissa laitteissa on oltava virheetön automaatiointegraatio. Etsi järjestelmiä, jotka on varustettu automatisoiduilla, antistaattisilla kuljetinhihnoilla ja lastauspöydillä, jotka kommunikoivat suoraan tehtaan valmistusjärjestelmän kanssa. Koneohjelmiston tulisi mahdollistaa robottikäsivarsien ja automaattisten ohjattujen ajoneuvojen syöttäminen raaka-aineisiin ja valmiiden paneelien purkaminen kokonaan ilman ihmisen väliintuloa. Tämä integraatiotaso estää kalliita logistisia pullonkauloja.
Huolto ja komponenttien kestävyys
Kolmessa vuorossa päivässä toimivassa laitoksessa koneiden seisokit ovat katastrofaalisen kalliita. Siksi komponenttien kestävyys on ensiarvoisen tärkeää. Hankintaryhmien tulee ottaa huomioon joustavien silikonikalvojen laatu. Nämä kalvot kestävät julmaa lämpöä ja mekaanista rasitusta päivittäin, ja niiden on tarjottava pidennetty elinkaarta. Lisäksi arvioi koneen fyysinen arkkitehtuuri. Mahdollistaako suunnittelu huoltoteknikon turvallisen ja nopean pääsyn sisäisiin venttiileihin, tyhjiöpumppuihin ja antureisiin? Helppo pääsy varmistaa, että rutiinihuolto ja osien vaihdot tapahtuvat nopeasti, mikä pitää tuotantolinjan liikkeessä.
Laminointiteknologian tulevaisuus aurinkoenergian tuotannossa
Teollisuus 4.0:n periaatteiden integrointi muuttaa aktiivisesti laminoinnin mekaanisesta raakavoimaprosessista tietovetoiseksi tieteeksi. Seuraavan sukupolven koneissa on vahvasti mukana esineiden Internet ja tekoäly. Nämä älykkäät järjestelmät käyttävät valtavia anturiryhmiä tyhjiöpumpun hajoamisen, nesteen termisen viskositeetin ja silikonikalvon elastisuuden tarkkailemiseen reaaliajassa. Koneoppimisalgoritmeja soveltamalla laitteisto voi ennustaa tarkalleen, milloin komponentti epäonnistuu. Se voi automaattisesti säätää lämmitysprofiileja kompensoimaan kylmää tehdaslattiaa, mikä takaa absoluuttisen yhdenmukaisuuden miljoonien tuotantojaksojen aikana.
Johtopäätös
Kaksitoimisia laminointikoneita ohjaava pitkälle kehitetty teknologia on ennennäkemätön voima, joka tekee korkealaatuisesta aurinkoenergian massatuotannosta globaalia todellisuutta. Uusiutuvan sektorin aggressiivisen kasvun jatkuessa vanhentuneisiin tuotantolaitteisiin luottaminen on nopea tapa vanhentua. Kiinteistöjohtajien on asetettava etusijalle laitteet, jotka tarjoavat tinkimättömän lämpötarkkuuden, nopean tyhjiöevakuoinnin ja älykkään automaation.
Tilasi päivittäminen integroimalla a kaksikerroksinen laminointikone on paljon enemmän kuin rutiinilaitteiden hankinta. Se on harkittu, strateginen investointi, joka on suunniteltu varmistamaan kokoonpanolinjasi tulevaisuuteen. Tämä tekniikka maksimoi tehtaan tilajalanjälkesi ja parantaa merkittävästi tulostasi.
Käytä aikaa arvioidaksesi tarkasti nykyisen tuotantolinjasi pullonkaulat tänään. Jos aiot skaalata toimintaasi teollisuustason, tehokkaan kapselointitekniikan avulla, tutustu edistyneisiin Kaksikerroksiset laminointikoneratkaisut saatavilla osoitteessa Zenith aurinkokoneet . Varusta laitoksesi vankalla tekniikalla, jota tarvitaan hallitsemaan aurinkoenergian valmistusta seuraavan vuosikymmenen aikana.
FAQ
Kuinka pitkä laminointijakso on tavallisella aurinkopaneelilla?
Tyypillisesti täydellinen laminointijakso kestää 12-20 minuuttia. Tarkka kesto kuitenkin vaihtelee riippuen käytetystä kapselointikalvon koostumuksesta, moduulikarkaistun lasin paksuudesta ja itse aurinkopaneelilaminaattorin lämmöntalteenottotehokkuudesta.
Mikä on tärkein ero yksi- ja kaksikerroksisen laminointikoneen välillä?
Yksikerroksinen kone käsittelee yhden erän paneeleja kerrallaan yhdellä vaakatasolla, mikä rajoittaa päivittäistä tuotantoa. Sitä vastoin kaksikerroksinen järjestelmä pinoaa kaksi täysin toimivaa kammiota pystysuoraan. Tämä arkkitehtoninen muutos mahdollistaa kahden erillisen erän käsittelyn samanaikaisesti, mikä kaksinkertaistaa tuotantokapasiteetin täsmälleen samalla tehtaalla.
Miksi lämpötilan säätö on niin tärkeä aurinkopaneelilaminaattorissa?
Tarkka lämpötila sanelee koko kapselointiprosessin onnistumisen tai epäonnistumisen. Jos lämpötila on liian alhainen, polymeerikapselointiaine epäonnistuu sulamaan ja silloittumaan kunnolla, mikä väistämättä aiheuttaa delaminaatiota kentällä. Päinvastoin, jos lämpötila on liian korkea, se voi lämpöshokkia herkkiä aurinkokennoja tai saada kapselointiaineen keltaiseksi. Tämä pysyvä värinmuutos estää auringonvalon ja vähentää paneelin energian muunnostehokkuutta.
Mikä on ihanteellinen lämpötila aurinkopaneelien laminointiin?
Ihanteellinen laminointilämpötila on tavallisesti 140 - 150 celsiusastetta tavallisille etyleenivinyyliasetaattikalvoille. Kuitenkin seuraavan sukupolven solut, kuten Heterojunction, vaativat matalan lämpötilan kapselointiaineita. Nämä erikoiskalvot kovettuvat tyypillisesti alemmilla kynnyksillä, noin 110 - 130 celsiusastetta, suojaamaan lämpöherkkiä solurakenteita.
Miten laminaattori estää mikrohalkeamia aurinkokennoissa?
Teolliset laminaattorit estävät mikrohalkeamia käyttämällä erittäin joustavaa silikonikalvoa jäykän mekaanisen puristimen sijaan. Puristusvaiheen aikana ilmakehän paine puhaltaa tätä kalvoa kevyesti alaspäin. Tämä tarjoaa täysin tasaisen, ympäröivän paineen koko moduulissa, mikä varmistaa, että herkät piikiekot eivät altistu paikallisille jännityspisteille.
Täysin. Teolliset laminaattorit ovat harvoin valmiita tuotteita. Ne ovat erittäin muokattavissa olevia raskaiden koneiden kappaleita. Valmistajat tilaavat rutiininomaisesti mittatilaustyönä valmistettuja koneita, jotka on suunniteltu erityisesti vastaamaan heidän ainutlaatuisia paneelimittojaan, kohdennettuja megawattitehovaatimuksiaan ja olemassa olevaa automatisoitua kuljetinhihnalogistiikkaa.