נוף האנרגיה המתחדשת משתנה במהירות מסחררת. כדי לעמוד בקצב הגואה בדרישות הסולאריות הגוברות בעולם, יעילות הייצור כבר אינה אופציונלית. זהו המדד המובהק להצלחה. בלב המגה-מפעלים הללו, הלמינציה בולטת כתהליך של יצירה או שבירה. למינציה מסחרית סטנדרטית עשויה לאטום בבטחה מסמכים משרדיים. ציוד ברמה תעשייתית, לעומת זאת, משחק בליגה אחרת לגמרי. מכונות למינציה עם פונקציות כפולות הן הישגים הנדסיים מונומנטליים שנבנו עבור ייצור פעיל מסביב לשעון.
לכו על כל פס ייצור סולארי מודרני. הזמזום העמוק והקצבי שאתה שומע שייך למשאבות הוואקום של הלמינטורים הכבדים הללו. מערכות מתקדמות אלו משמשות פעימת הלב התפעולית של המפעל. למינציה של פאנל סולארי מובחר עושה הרבה יותר מסתם מריחת סרט מגן. היא מוטלת על איטום הרמטי של תאי סיליקון שבירים ביותר. עטיפה זו מגינה על התאים מפני עשרות שנים של השפלה סביבתית קשה. ביצוע ללא רבב כאן הוא הדרך היחידה שבה יצרנים יכולים להבטיח בביטחון תוחלת חיים פונקציונלית של 25 שנים או יותר.
במדריך הנדסי מקיף זה, נפרק את הפעולות הפנימיות המורכבות של מכונות אלו. תוכלו לגלות את היתרונות התפעוליים המובהקים של שדרוג קווי ייצור וללמוד כיצד להעריך מפרטים טכניים חיוניים. מנהלי מתקנים ומהנדסים מובילים יקבלו תובנות מעשיות כדי לקבל החלטות רכש מונחות נתונים ורווחיות ביותר.
טייק אווי מפתח
יעילות יעילה: ציוד מודרני ממזג חימום, שאיבת אבק עמוק וקירור אקטיבי לזרימת עבודה אחת. זה מקצר באופן דרסטי את זמני המחזור ומפחית את הסיכונים להלם תרמי.
הרחבה אנכית: שימוש בהגדרה דו-שכבתית מכפילה למעשה את תפוקת הייצור שלך. הוא משיג זאת מבלי לדרוש סנטימטר נוסף של שטח רצפת מפעל יקר.
חיוני לשלמות השמש: האמינות של פאנל סולארי מסתמכת במידה רבה על אחידות טמפרטורה מיקרוסקופית ופינוי אוויר אגרסיבי. גורמים אלה מבטיחים ריפוי של אתילן ויניל אצטט ללא רבב.
רכש אסטרטגי: השקעה חכמה דורשת איזון בין נפח הייצור הגולמי עם שילוב אוטומציה חלק ויעילות אנרגטית לטווח ארוך.
מהי מכונת למינציה כפולה?
הגדרת פונקציה כפולה בלמינציה תעשייתית
מה בדיוק דוחף מכונה לקטגוריית הפונקציות הכפולות? בפעילות מפעלים בעולם האמיתי, זה אומר לברוח מצווארי הבקבוק של עיבוד בפעולה אחת. מכונה עם פונקציות כפולות מתוכננת להתמודד עם שלבים מרובים ומובחנים של מחזור הלמינציה ברצף או בו-זמנית על פני חדרים שונים. בעוד שחלק אחד של המכונה מבצע חימום אינטנסיבי ולחיצת ואקום, תא מחובר משני מקרר באופן פעיל את המודול שסיים קודם לכן. מסירה חלקה זו מבטלת העברה ידנית. יתר על כן, הוא שומר על קצב תפעולי בלתי פוסק החיוני למפעלים בקנה מידה של ג'יגה וואט.
מעבר למינציה בסיסית: הקפיצה התעשייתית
קל לזלזל במורכבות התהליך הזה אם אתה משווה אותו ללמינטורים מסחריים של פאוצ'ים. אותם מכשירים בסיסיים מסתמכים על גלילים מחוממים פשוטים. לעומת זאת, כבדי משקל תעשייתיים פועלים בפרדיגמה תובענית הרבה יותר. כאשר מפעיל מעמיס מערך סולארי מאסיבי בגודל שניים על מטר לתוך החדר, המכונה חייבת לעבד חומרי כיסוי פולימריים מורכבים לצד תאים פוטו-וולטאיים מיקרו-דקים. הקפיצה התעשייתית כוללת ניהול דינמיקה תרמית נדיפה והחזקת סביבות ואקום עמוקות. המכונה חייבת להפעיל לחץ מכני עצום ואחיד לחלוטין מבלי לשבור אף פרוסת סיליקון עדינה אחת.
הנדסת הליבה של למינטור פאנל סולארי
תא הוואקום: ביטול בועות אוויר
סביבת ואקום בתולי היא הדרישה הבסיסית להרכבת מודול סולארי. למינציה תעשייתית ברמה העליונה מושכת את רמות הוואקום מתחת ל-30 פסקל. למה זה כל כך קריטי? אפילו כיס מיקרוסקופי של אוויר כלוא יכול להכיל לחות. עם הזמן, הלחות הזו מתרחבת ומתכווצת, מה שמוביל להרס קטלני ולקורוזיה של פסי התאים. לפני כל לחץ פיזי נוגע בזכוכית, הלמינציה של הפנל הסולארי מפנה באגרסיביות את כל האוויר מהתא. הנדסה מדויקת זו מבטיחה שכאשר הפולימר נמס, הוא יוצר אטימה מוחלטת והרמטית נטולת חמצן לחלוטין.
מערכות חימום מדויקות
לאחר משיכת הוואקום, השלב התרמי מתחיל. למינציה תעשייתית מסתמכת בדרך כלל על מבוך של תעלות פנימיות השואבות שמן תרמי בטמפרטורה גבוהה. כאן, אחידות הטמפרטורה היא המדד האולטימטיבי. לוח החימום המאסיבי חייב לשמור על כל פני השטח שלו בשונות של פחות מ-±1.5 מעלות צלזיוס. כאשר טכנאי עוקב אחר מסך ממשק אדם-מכונה, הוא צופה ליציבות המדויקת הזו. חום עקבי מבטיח שסרט המעטפת נמס באופן שווה, זורם בצורה חלקה סביב התאים הסולאריים כדי להצליב כראוי. כתמים קרים מובילים להידבקות חלשה. לעומת זאת, נקודות חמות עלולות לחרוך את הפולימר, ולגרום לאפקט מצהיב הפוגע לצמיתות את תפוקת האנרגיה של הפאנל.
שלב הלחיצה והקירור
כאשר המעטפת מגיעה לנקודת ההיתוך המדויקת שלו תחת ואקום, המכונה מתחילה את שלב הלחיצה. לוחות מתכת קשיחים היו מוחצים את התאים. במקום זאת, המערכת משתמשת בממברנת סיליקון גמישה מאוד בטמפרטורה גבוהה. כאשר לחץ אטמוספרי מוכנס מחדש בקפידה מעל הממברנה, הוא מתנפח כלפי מטה. פעולה זו מפעילה לחיצה עדינה ועוטפת על פני המודול כולו, ומאלצת את הפולימר הנוזלי לתוך כל חריץ מיקרוסקופי. בעקבות לחיצה עדינה זו, המודול מועבר במהירות לתחנת הקירור. הפחתת טמפרטורה מהירה ומבוקרת מגבשת את הפולימרים באופן מיידי. זה נועל את הרכיבים הפנימיים בצורה מאובטחת בין הזכוכית המחוסמת לגיליון האחורי.
מגמות בתעשייה: הסתגלות לטכנולוגיות סולאריות מהדור הבא
המעבר לפסים גדולים יותר ותאים דקים יותר
מודיעין שוק אחרון חושף ציר חד במגמות ייצור פוטו-וולטאיות. השווקים הגלובליים מאמצים באגרסיביות פורמטים גדולים יותר של פרוסות כמו M10 ו-G12. בנוסף, התעשייה עוברת לכיוון מודולים דו-פנים מזכוכית כבדה. אבולוציה זו מגדילה באופן דרסטי את הלחץ המכני על ציוד אנקפסולציה. היצרנים נוטשים יותר ויותר מערכות לחיצה ישנות ונוקשות יותר לטובת פרופילי למינציה דינמיים ביותר, רב-שלביים המסוגלים להתמודד עם מטענים כבדים יותר מבלי לפגוע במהירויות המחזור.
דרישות למינציה בטמפרטורה נמוכה
יתר על כן, המעבר אל הדור הבא, תאים דקים במיוחד - כגון מבני הטנדם Heterojunction ו-Perovskite - מאלץ מפתחי ציוד לחדש במהירות. תאים עדינים אלה מתכלים בתנאי חום גבוהים מסורתיים. הם דורשים חומרי אנקפסולציה מיוחדים כמו Polyolefin Elastomer המתרפא במהירות. כתוצאה מכך, למינציה מודרנית חייבת לבצע תהליכי למינציה בטמפרטורה נמוכה ללא רבב. הם דורשים כוחות לחיצה מכוילים מאוד ודיוק תרמי מדוייק כדי למנוע מיקרו שברים במהלך ההרכבה.
צלילה עמוקה: המכניקה של מכונת למינציה דו-שכבתית
למה לבנות למעלה? העיצוב החוסך מקום
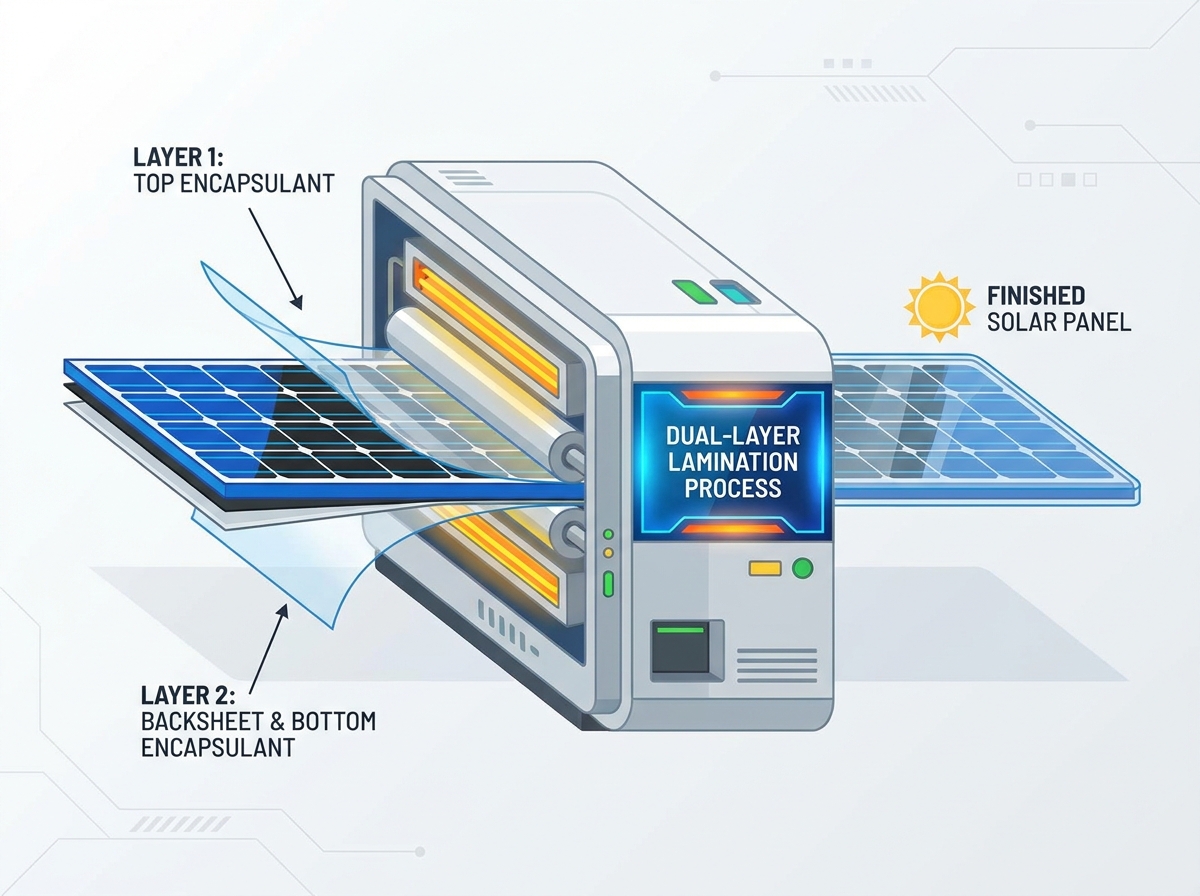
מקום על רצפת מפעל הוא יקר מאוד. מנהלי מפעל נלחמים כל הזמן במגבלות של התרחבות רוחבית. הוספת קו ייצור חדש פירושה לעתים קרובות השכרה של בניין חדש לחלוטין. האילוץ המרחבי הזה הוא בדיוק הסיבה שהארכיטקטורה של א מכונת למינציה דו-שכבת מחוללת מהפכה בפריסות המתקנים. על ידי הנדסת תא למינציה אחד, פעיל במלואו, כבד, ישירות מעל אחר, היצרנים מכפילים למעשה את התפוקה שלהם למ'ר. ניצול אנכי זה בציר Z דורש הנדסת מבנים חזקה להפליא כדי לשאת את משקלם של לוחות כפולים, אך הוא מבטל לחלוטין את הצורך בהרחבות יקרות של מתקנים.
פעולות מסונכרנות מול עצמאיות
הזוהר האמיתי של מערכת מרובת רמות טמון בלוגיקת הבקרה המתוחכמת שלה. בהתאם ללוח הזמנים של הייצור היומי, שכבות אלו יכולות לפעול בשני מצבים נפרדים. בתצורה עצמאית, החדר העליון והתחתון פועלים באופן אוטונומי. מפעל יכול להפעיל לוחות חד-פנים סטנדרטיים בסיפון התחתון ובו זמנית לעבד מודולים דו-פנים כבדים יותר בסיפון העליון. לחלופין, ניתן לסנכרן את השכבות בצורה מושלמת. מונע על ידי בקר לוגי מתקדם, פעולות מסונכרנות מעבדות קבוצות זהות בו-זמנית. זה ממקסם את התפוקה הרציפה לריצות הרכבה מאסיביות של מוצר בודד ללא התערבות אנושית.
יתרונות מרכזיים של שדרוג לטכנולוגיית מהירות גבוהה עם פונקציות כפולות
כושר ייצור גדל באופן אקספוננציאלי
שדרוג לטכנולוגיה מהירה עם פונקציות כפולות משנה מהותית את כלכלת המפעל. דגמים ישנים יותר, חד-תאיים, סובלים משלבי עיבוד ליניאריים ומבודדים המכסים מטבעם את התפוקה היומית. על ידי עיבוד מספר קבוצות מאסיביות בו-זמנית ואוטומציה של המעבר המסובך בין חימום לקירור, מערכות מודרניות מנפצות את צווארי הבקבוק הללו. מבחינה מעשית, החלפת מערך מדור קודם יכולה להגדיל את תפוקת הג'יגה-וואט השנתית של קו הייצור ב-80 עד 100 אחוז. הדחיפה האדירה הזו מאפשרת ליצרנים לקיים חוזי רכש בקנה מידה של שירותים במועדים צפופים.
איכות ותוחלת חיים מודול משופר
טכנולוגיית ייצור מעולה תואמת ישירות למוצר סופי עמיד יותר. כיום למינורים תעשייתיים כוללים חיישני טמפרטורה מגיבים יתר על המידה וקצבי פינוי ואקום מואצים. בקרת סביבה מדויקת זו מפחיתה באופן דרסטי את מספר הפאנלים הפגומים שסומנו במהלך בדיקת אלקטרו-זוהר מקצה הקו. קישור צולב עקבי מונע מיקרו-סדקים בשלב הלחיצה ולמעשה מבטל את הסיכון לחדירת לחות. בסופו של דבר, איכות הבנייה ללא דופי היא מה שמאפשר ליצרני שמש מהשורה הראשונה להציע בביטחון אחריות לביצועים של 30 שנה.
יעילות אנרגטית והפחתת עלויות
חימום תעשייתי ומחזורי ואקום עמוקים דורשים כמויות עצומות של חשמל. עם זאת, למינציה של פאנלים סולאריים עכשוויים מתוכננים עם בידוד תרמי כבד ולולאות שחזור חום חכמות. על ידי לכידת חום בתוך מאגרי הנפט התרמיים ושימוש בכונני תדר משתנה במנועי המשאבה, מכונות אלו שואבות פחות חשמל באופן משמעותי בכל מחזור. על פני לוח זמנים ייצור מתמשך, צריכת אנרגיה אופטימלית זו מורידה באופן ניכר את עלות הייצור המפולסת. זה מרחיב את שולי הרווח בכל מודול בודד שנשלח מהדלת.
למינציה חד קאמרית לעומת דו שכבתית: השוואה טכנית
כדי לקבל החלטת רכש מושכלת, מנהלי מתקנים חייבים לשקול את דרישות הייצור הנוכחיות שלהם מול מדרגיות עתידית. הטבלה שלהלן מתארת את ההבדלים העיקריים בין שתי המערכות התעשייתיות הללו.
תכונה ומדד
למינציה חד קאמרית
למינציה דו-שכבתית
תפוקת ייצור
פלט בסיס סטנדרטי. מוגבל לאצווה אחת בכל מחזור.
להכפיל את הפלט. מעבד שתי אצוות מסיביות בו זמנית.
טביעת רגל במפעל
דורש שטח אופקי משמעותי להרחבת הקו.
מנצל שטח אנכי. מכפיל את הקיבולת עם אפס שטח רצפה נוסף.
יישום אידיאלי
מעבדות מחקר ופיתוח, סטארטאפים, קווי ייצור אזוריים.
מתקני ייצור ברמה 1 ו-Tier 2 בנפח גבוה.
השקעות הון ראשוניות
עלות ציוד מקדימה נמוכה יותר.
עלות ראשונית גבוהה יותר, אך מקוזזת על ידי חסכון בהוצאות נדל'ן.
החזר על השקעה לטווח ארוך
לְמַתֵן. מתאים לחוזים בנפח נמוך עד בינוני.
גבוה בצורה יוצאת דופן. מוריד באופן דרסטי את יחס העלות לפאנל.
רכש הנדסי: מה לחפש בלמינטור פאנל סולארי
אחידות טמפרטורה ותעריפי חימום
עבור קציני רכש ומהנדסים מובילים, הליכה על גיליון מפרט מכונה דורשת עין חסרת רחמים לפרטים. המפרט הקריטי ביותר לאימות הוא עקביות תרמית. על הקונים לדרוש הוכחה מתועדת לשונות טמפרטורה של ≤±1.5 מעלות צלזיוס על פני כל לוח החימום. בנוסף, צוותי הנדסה צריכים לבחון את קצב החימום. תקנים תעשייתיים דורשים קצב חימום של 1 עד 2 מעלות צלזיוס לדקה. זה מבטיח שהמכונה תשחזר את טמפרטורת היעד שלה במהירות לאחר העמסת מודול זכוכית קר וכבד לתא.
אוטומציה ושילוב מסועים
למינציה מודרנית לא יכולה לפעול כאי מבודד. הוא חייב לתפקד כצומת חלק בתוך פס ייצור רציף. ציוד איכותי חייב לכלול שילוב אוטומציה ללא רבב. חפש מערכות המצוידות ברצועות מסוע אוטומטיות ואנטי-סטטיות ובשולחנות טעינה המתקשרים ישירות עם מערכת הביצוע של הייצור של המפעל. תוכנת המכונה אמורה לאפשר לזרועות רובוטיות ולרכבים מודרכים אוטומטיים להזין חומרי גלם ולחלץ לוחות מוגמרים לחלוטין ללא התערבות אנושית. רמה זו של אינטגרציה מונעת צווארי בקבוק לוגיסטיים יקרים.
תחזוקה ועמידות הרכיבים
במתקן הפועל שלוש משמרות ביום, זמן ההשבתה של המכונה יקר בצורה קטסטרופלית. לכן, עמידות הרכיבים חשובה ביותר. צוותי רכש צריכים להתייחס לאיכות ממברנות הסיליקון הגמישות. ממברנות אלו סובלות מתח תרמי ומכני אכזרי מדי יום וחייבות להציע מחזור חיים ממושך. יתר על כן, העריכו את הארכיטקטורה הפיזית של המכונה. האם התכנון מאפשר לטכנאי תחזוקה גישה בטוחה ומהירה לשסתומים פנימיים, משאבות ואקום וחיישנים? גישה נוחה מבטיחה שטיפול שוטף והחלפת חלקים מתרחשים במהירות, ושומר על תנועת קו הייצור.
העתיד של טכנולוגיית הלמינציה בייצור סולארי
השילוב של עקרונות Industry 4.0 הופך באופן פעיל את הלמינציה מתהליך גס מכני למדע מונחה נתונים. הדור הבא של המכונות משלב מאוד את האינטרנט של הדברים ובינה מלאכותית. מערכות חכמות אלו מנצלות מערכי חיישנים עצומים לניטור השפלה של משאבת ואקום, צמיגות נוזל תרמי וגמישות ממברנת סיליקון בזמן אמת. על ידי יישום אלגוריתמים של למידת מכונה, הציוד יכול לחזות בדיוק מתי רכיב ייכשל. זה יכול להתאים אוטומטית פרופילי חימום כדי לפצות על רצפת מפעל צוננת, ומבטיח עקביות מוחלטת על פני מיליוני מחזורי ייצור.
מַסְקָנָה
הטכנולוגיה המתוחכמת המניעה מכונות למינציה כפולות היא הכוח הבלתי נראה שהופך ייצור אנרגיה סולארית המוני ואיכותי למציאות עולמית. ככל שהמגזר המתחדש ממשיך להתרחב האגרסיבי, הסתמכות על ציוד ייצור מיושן היא מסלול מהיר להתיישנות. על מנהלי המתקנים לתעדף ציוד המספק דיוק תרמי בלתי מתפשר, פינוי ואקום מהיר ואוטומציה חכמה.
שדרוג המתקן שלך על ידי שילוב א מכונת למינציה דו-שכבתית היא הרבה יותר מרכישת ציוד שגרתית. זוהי השקעה אסטרטגית מחושבת שנועדה להגן לעתיד את פס הייצור שלך. טכנולוגיה זו ממקסמת את טביעת הרגל המרחבית של המפעל שלך ומשפרת באופן דרסטי את השורה התחתונה שלך.
קח את הזמן כדי להעריך בקפדנות את צווארי הבקבוק הנוכחיים שלך בקו הייצור היום. אם אתה מחפש להרחיב את הפעילות שלך עם טכנולוגיית אנקפסולציה בעלת תפוקה גבוהה בדרגה תעשייתית, חקור את המתקדמים מכונת למינציה דו-שכבת זמינים ב פתרונות מכונות שמש של זניט . ציידו את המתקן שלכם בהנדסה החזקה הדרושה כדי לשלוט בעשור הבא של ייצור סולארי.
שאלות נפוצות
כמה זמן מחזור הלמינציה עבור פאנל סולארי סטנדרטי?
בדרך כלל, מחזור למינציה שלם לוקח בין 12 ל-20 דקות. עם זאת, משך הזמן המדויק משתנה על סמך הניסוח הספציפי של סרט המעטפת שבו נעשה שימוש, עובי הזכוכית המחוסמת של המודול ויעילות ההתאוששות התרמית של הלמינטור של הפנל הסולארי עצמו.
מה ההבדל העיקרי בין מכונת למינציה חד-שכבתית דו-שכבתית?
מכונה חד-שכבתית מעבדת אצווה אחת של לוחות בכל פעם במישור אופקי אחד, מה שמגביל את התפוקה היומית. לעומת זאת, מערכת דו-שכבתית עורמת שני חדרים פעילים באופן אנכי. שינוי ארכיטקטוני זה מאפשר לעבד שתי אצוות נפרדות בו-זמנית, ובכך להכפיל למעשה את כושר הייצור באותה טביעת רגל של המפעל בדיוק.
מדוע בקרת טמפרטורה כל כך קריטית בלמינטור של פאנל סולארי?
טמפרטורה מדויקת מכתיבה את ההצלחה או הכישלון של כל תהליך האנקפסולציה. אם הטמפרטורה נמוכה מדי, חומר המעטפת הפולימרי לא יצליח להימס ולהצליב כראוי, מה שיגרום בהכרח לדלמינציה בשטח. לעומת זאת, אם הטמפרטורה גבוהה מדי, זה יכול לזעזע תרמית את התאים הסולאריים הרגישים או לגרום למעטפת להצהיב. שינוי צבע קבוע זה חוסם את אור השמש ומפחית את יעילות המרת האנרגיה של הפאנל.
מהי הטמפרטורה האידיאלית עבור למינציה של פאנלים סולאריים?
טמפרטורת הלמינציה האידיאלית נעה בדרך כלל בין 140 ל-150 מעלות צלזיוס עבור סרטי אתילן ויניל אצטט סטנדרטיים. עם זאת, תאים מהדור הבא כמו Heterojunction דורשים אנקפסולנטים בטמפרטורה נמוכה. סרטים מיוחדים אלה מתרפאים בדרך כלל בסף נמוך יותר, בערך בין 110 ל-130 מעלות צלזיוס, כדי להגן על מבני התא הרגישים לחום.
כיצד מונע למינציה מיקרו-סדקים בתאים סולאריים?
למינורים תעשייתיים מונעים מיקרו-סדקים על ידי שימוש בממברנת סיליקון גמישה ביותר במקום מכבש מכאני קשיח. במהלך שלב הלחיצה, לחץ אטמוספרי מנפח בעדינות את הממברנה הזו כלפי מטה. זה מספק לחץ עוטף אחיד לחלוטין על פני המודול כולו, ומבטיח כי פרוסות הסיליקון העדינות לא יהיו נתונים לנקודות לחץ מקומיות.
האם ניתן להתאים אישית מכונות למינציה כפולות?
בְּהֶחלֵט. למינציה תעשייתית הם לעתים רחוקות מוצרי מדף. הם חלקים הניתנים להתאמה אישית של מכונות כבדות. יצרנים מזמינים באופן שגרתי מכונות מותאמות אישית שהונדסו במיוחד כדי להתאים לממדי הפנל הייחודיים שלהן, דרישות התפוקה הממוקדות של מגה וואט ולוגיסטיקה של מסוע אוטומטי קיים.