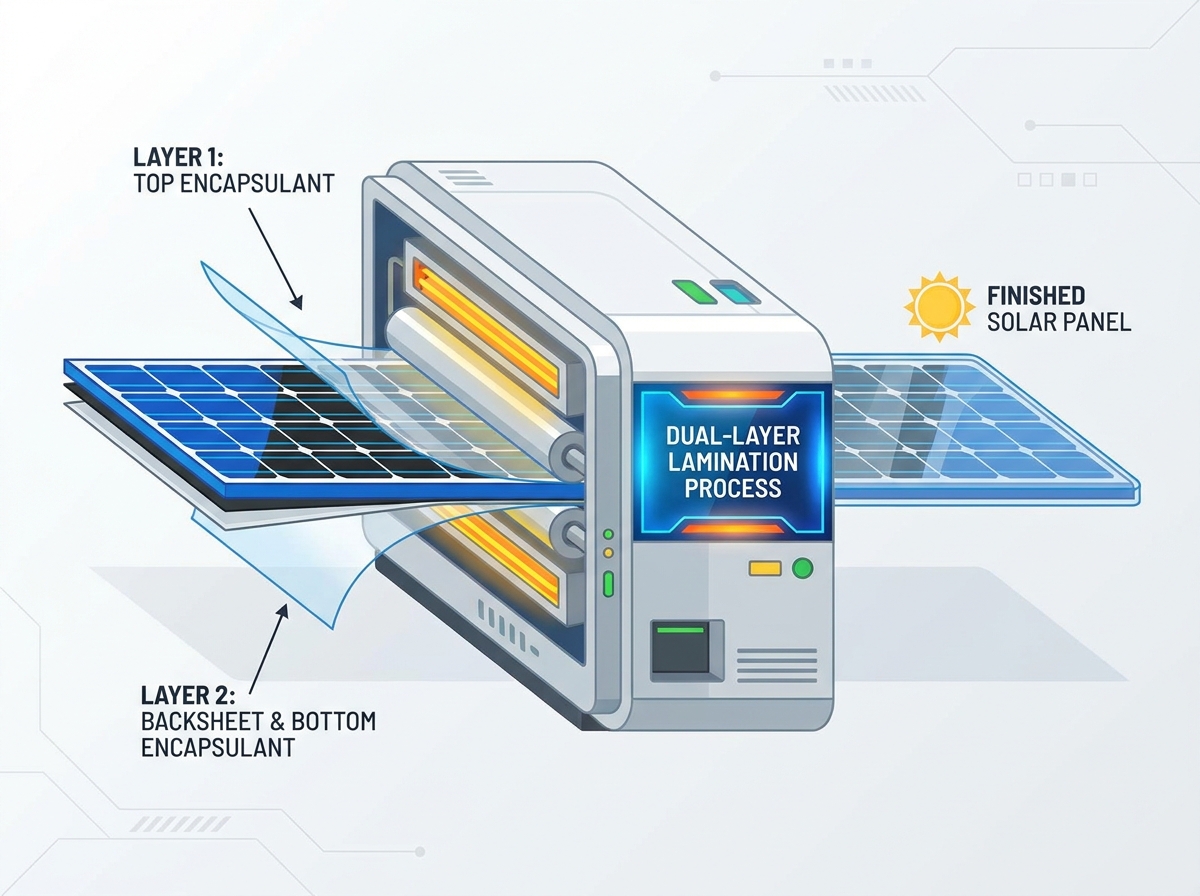
Oblast obnovitelných zdrojů energie se mění závratnou rychlostí. Abychom udrželi krok s rostoucími celosvětovými požadavky na solární energii, efektivita výroby již není volitelná. Je to definitivní měřítko úspěchu. V srdci těchto mega továren vyniká laminace jako proces „vyrobte nebo rozbijte“. Standardní komerční laminátory mohou bezpečně zalepit kancelářské dokumenty. Průmyslová zařízení však hrají úplně jinou ligu. Dvoufunkční laminovací stroje jsou monumentální inženýrské výkony postavené pro vysoce kvalitní a nepřetržitou výrobu.
Dojděte na jakoukoli moderní solární montážní linku. Hluboké, rytmické hučení, které slyšíte, patří k vakuovým pumpám těchto vysoce výkonných laminátorů. Tyto pokročilé systémy slouží jako provozní tep továrny. Prvotřídní laminátor solárních panelů umí mnohem víc než jen nanesení ochranné fólie. Jeho úkolem je hermeticky uzavřít vysoce křehké křemíkové články. Toto zapouzdření chrání buňky před desetiletími drsné degradace životního prostředí. Bezchybné provedení je zde jediný způsob, jak mohou výrobci s jistotou zaručit funkční životnost 25 let nebo více.
V této obsáhlé technické příručce rozebereme komplexní vnitřní fungování těchto strojů. Objevíte zřetelné provozní výhody modernizace výrobních linek a naučíte se vyhodnocovat klíčové technické specifikace. Ředitelé zařízení a hlavní inženýři získají užitečné poznatky, aby mohli přijímat vysoce zisková rozhodnutí o nákupu na základě dat.
Klíčové věci
Zjednodušená účinnost: Moderní zařízení spojuje vytápění, hluboké vysávání a aktivní chlazení do jediného pracovního postupu. To drasticky zkracuje dobu cyklu a snižuje riziko tepelných šoků.
Vertikální rozšíření: Využití dvouvrstvého nastavení v podstatě zdvojnásobí vaši produkční propustnost. Dosahuje toho, aniž by vyžadoval další palec vzácné výrobní plochy.
Rozhodující pro integritu solární energie: Spolehlivost solárního panelu do značné míry závisí na mikroskopické rovnoměrnosti teploty a agresivní evakuaci vzduchu. Tyto faktory zajišťují bezchybné vytvrzování Ethylene Vinyl Acetate.
Strategické zadávání zakázek: Chytré investice vyžadují vyvážení hrubého objemu výroby s bezproblémovou integrací automatizace a dlouhodobou energetickou účinností.
Co je to dvoufunkční laminovací stroj?
Definování duální funkce v průmyslové laminaci
Co přesně posouvá stroj do kategorie dvou funkcí? V reálných továrních operacích to znamená uniknout úzkým místům jednočinného zpracování. Stroj s dvojí funkcí je navržen tak, aby zvládnul více různých fází laminovacího cyklu postupně nebo současně v různých komorách. Zatímco jedna sekce stroje provádí intenzivní ohřev a vakuové lisování, sekundární připojená komora aktivně ochlazuje dříve hotový modul. Toto bezproblémové předání eliminuje ruční přenos. Kromě toho udržuje neúnavný provozní rytmus nezbytný pro továrny na gigawattové váhy.
Za základní laminací: Průmyslový skok
Je snadné podcenit složitost tohoto procesu, pokud jej porovnáte s komerčními sáčkovými laminátory. Tato základní zařízení se spoléhají na jednoduché vyhřívané válce. Naproti tomu průmyslové těžké váhy fungují v mnohem náročnějším paradigmatu. Když operátor naloží do komory masivní solární pole o rozměrech dva krát jeden metr, stroj musí zpracovávat složité polymerní zapouzdření spolu s mikrotenkými fotovoltaickými články. Průmyslový skok zahrnuje řízení nestálé tepelné dynamiky a udržování prostředí s hlubokým vakuem. Stroj musí vyvinout nesmírný, dokonale rovnoměrný mechanický tlak, aniž by došlo k prasknutí jediného jemného křemíkového plátku.
Základní inženýrství laminátoru solárních panelů
Vakuová komora: Eliminace vzduchových bublin
Základním požadavkem montáže solárních modulů je nedotčené vakuové prostředí. Špičkové průmyslové laminátory snižují vakuum pod 30 pascalů. Proč je to tak kritické? Dokonce i mikroskopická kapsa zachyceného vzduchu může obsahovat vlhkost. V průběhu času se vlhkost rozšiřuje a smršťuje, což vede k fatální delaminaci a korozi přípojnic článku. Než se skla dotkne jakýkoli fyzický tlak, laminátor solárního panelu agresivně odsune veškerý vzduch z komory. Toto přesné inženýrství zajišťuje, že když se polymer roztaví, vytvoří absolutní hermetické těsnění zcela bez kyslíku.
Přesné topné systémy
Jakmile je vakuum vytaženo, začíná tepelná fáze. Průmyslové laminátory se obvykle spoléhají na labyrint vnitřních kanálů čerpajících vysokoteplotní termální olej. Zde je nejvyšší metrikou rovnoměrnost teploty. Masivní topná deska si musí zachovat celý svůj povrch s rozptylem menším než ±1,5 stupně Celsia. Když technik sleduje obrazovku rozhraní člověk-stroj, sleduje přesně tuto stabilitu. Konzistentní teplo zaručuje, že se zapouzdřovací film rovnoměrně roztaví a plynule obtéká kolem solárních článků, aby se řádně propojily. Studená místa vedou ke slabé adhezi. Naopak horká místa mohou polymer spálit a způsobit žloutnutí, které trvale snižuje energetický výtěžek panelu.
Fáze lisování a chlazení
Jakmile zapouzdření dosáhne svého přesného bodu tání ve vakuu, stroj zahájí fázi lisování. Pevné kovové desky by rozdrtily buňky. Místo toho systém využívá vysoce flexibilní, vysokoteplotní silikonovou membránu. Když je nad membránou opatrně znovu zaveden atmosférický tlak, nafukuje se směrem dolů. Tato akce aplikuje jemné, obklopující stlačení na celý modul a vtlačí zkapalněný polymer do každé mikroskopické štěrbiny. Po tomto jemném stlačení je modul rychle přenesen do chladicí stanice. Rychlé, kontrolované snížení teploty polymery okamžitě tuhne. To bezpečně uzamkne vnitřní součásti mezi tvrzeným sklem a zadní vrstvou.
Průmyslové trendy: Adaptace na solární technologie nové generace
Posun k větším waferům a tenčím buňkám
Nedávné informace o trhu odhalují prudký střed trendů ve výrobě fotovoltaiky. Globální trhy agresivně přijímají větší formáty waferů jako M10 a G12. Kromě toho se průmysl posouvá směrem k těžkým bifaciálním modulům sklo-sklo. Tento vývoj drasticky zvyšuje mechanické namáhání zapouzdřovacího zařízení. Výrobci stále více upouštějí od starších pevných lisovacích systémů ve prospěch vysoce dynamických, vícestupňových laminovacích profilů, které jsou schopné zvládnout větší užitečné zatížení bez kompromisů v rychlosti cyklu.
Požadavky na nízkoteplotní laminaci
Navíc přechod k ultratenkým buňkám nové generace – jako jsou tandemové struktury Heterojunction a Perovskite – nutí vývojáře zařízení k rychlým inovacím. Tyto jemné články se za tradičních podmínek vysokého tepla degradují. Vyžadují specializované zapouzdřovací látky, jako je ultrarychle vytvrzující polyolefinový elastomer. V důsledku toho musí moderní laminátory provádět bezchybné procesy nízkoteplotní laminace. Vyžadují vysoce kalibrované lisovací síly a přesnou tepelnou přesnost, aby se během montáže předešlo mikrotrhlinám.
Deep Dive: Mechanika dvouvrstvého laminovacího stroje
Proč stavět nahoru? Prostorově úsporný design
Prostor v továrně je velmi drahý. Manažeři závodů neustále bojují s omezeními horizontální expanze. Přidání nové výrobní linky často znamená pronájem zcela nové budovy. Toto prostorové omezení je přesně důvodem, proč architektura a Dvouvrstvý laminovací stroj přináší revoluci v uspořádání zařízení. Konstrukcí jedné plně funkční, vysoce výkonné laminovací komory přímo nad druhou, výrobci efektivně zdvojnásobují svůj výkon na metr čtvereční. Toto vertikální využití osy Z vyžaduje neuvěřitelně robustní konstrukční inženýrství, aby uneslo hmotnost dvojitých desek, ale zcela eliminuje potřebu nákladného rozšiřování zařízení.
Synchronizované vs. nezávislé operace
Skutečná brilantnost víceúrovňového systému spočívá v jeho sofistikované logice ovládání. V závislosti na denním výrobním programu mohou tyto vrstvy pracovat ve dvou odlišných režimech. V nezávislé konfiguraci působí horní a spodní komora autonomně. Továrna mohla provozovat standardní mono-obličejové panely na spodní palubě a současně zpracovávat těžší bifaciální moduly na horní palubě. Případně lze vrstvy dokonale synchronizovat. Synchronizované operace, poháněné pokročilým programovatelným logickým ovladačem, zpracovávají identické dávky současně. Tím se maximalizuje nepřetržitá propustnost pro masivní montáž jednotlivých produktů bez lidského zásahu.
Klíčové výhody upgradu na vysokorychlostní technologii se dvěma funkcemi
Exponenciálně zvýšená výrobní kapacita
Upgrade na vysokorychlostní technologii s dvojí funkcí zásadně mění ekonomiku závodu. Starší, jednokomorové modely trpí lineárními, izolovanými kroky zpracování, které neodmyslitelně omezují denní výkon. Zpracováním několika masivních dávek současně a automatizací složitého přechodu mezi vytápěním a chlazením moderní systémy tato úzká hrdla rozbíjejí. Z praktického hlediska může výměna staršího nastavení zvýšit roční gigawattový výkon výrobní linky o 80 až 100 procent. Toto masivní posílení umožňuje výrobcům plnit smlouvy na veřejné zakázky v rozsahu dodávky v krátkých termínech.
Vylepšená kvalita a životnost modulu
Špičková výrobní technologie přímo koreluje s odolnějším konečným produktem. Dnes jsou průmyslové laminátory vybaveny vysoce citlivými teplotními senzory a zrychlenou vakuovou evakuací. Tato precizní kontrola prostředí drasticky snižuje počet vadných panelů označených během elektroluminiscenčního testování na konci linky. Důsledné zesíťování zabraňuje vzniku mikrotrhlin během lisovací fáze a prakticky eliminuje riziko pronikání vlhkosti. Tato bezvadná kvalita konstrukce je to, co umožňuje špičkovým výrobcům solárních panelů s jistotou nabízet 30leté záruky na výkon.
Energetická účinnost a snížení nákladů
Průmyslové vytápění a hluboké vakuové cykly vyžadují obrovské množství elektřiny. Současné laminátory solárních panelů jsou však konstruovány s vysoce výkonnou tepelnou izolací a inteligentními smyčkami zpětného získávání tepla. Zachycováním tepla v nádržích s termálním olejem a využitím pohonů s proměnnou frekvencí na motorech čerpadel tyto stroje odebírají výrazně méně energie na cyklus. Při nepřetržitém výrobním programu tato optimalizovaná spotřeba energie znatelně snižuje vyrovnané výrobní náklady. To zvyšuje ziskovou marži na každém jednotlivém modulu expedovaném ven.
Jednokomorové vs. dvouvrstvé laminátory: Technické srovnání
Aby mohli správci zařízení učinit informované rozhodnutí o nákupu, musí zvážit své současné výrobní požadavky a budoucí škálovatelnost. Níže uvedená tabulka uvádí základní rozdíly mezi těmito dvěma průmyslovými systémy.
Funkce a metrika
Jednokomorový laminátor
Dvouvrstvý laminátor
Výrobní propustnost
Standardní základní výstup. Omezeno na jednu dávku na cyklus.
Zdvojnásobte výkon. Zpracuje dvě velké dávky současně.
Stopa továrny
Vyžaduje značný horizontální prostor pro rozšíření čáry.
Využívá vertikální prostor. Zdvojnásobuje kapacitu s nulovou podlahovou plochou navíc.
Ideální aplikace
Výzkumné a vývojové laboratoře, startupy, regionální výrobní linky.
Tier 1 a Tier 2 velkoobjemové výrobní závody.
Počáteční kapitálová investice
Nižší náklady na vybavení předem.
Vyšší počáteční náklady, ale kompenzovány ušetřenými náklady na nemovitost.
Dlouhodobá návratnost investice
Mírný. Vhodné pro smlouvy o nízkém až středním objemu.
Výjimečně vysoká. Výrazně snižuje poměr nákladů na panel.
Inženýrské zakázky: Na co se zaměřit u laminátoru solárních panelů
Rovnoměrnost teploty a rychlosti ohřevu
Pro úředníky pro nákup a vedoucí inženýry vyžaduje procházení listu se specifikacemi stroje nemilosrdný smysl pro detail. Nejkritičtější specifikací k ověření je tepelná konzistence. Kupující musí požadovat zdokumentovaný důkaz o teplotním rozdílu ≤±1,5 stupně Celsia na celé topné desce. Kromě toho by technické týmy měly prověřit rychlost ohřevu. Průmyslové standardy vyžadují rychlost ohřevu 1 až 2 stupně Celsia za minutu. To zajišťuje, že stroj rychle obnoví svou cílovou teplotu po vložení studeného, těžkého skleněného modulu do komory.
Automatizace a integrace dopravníků
Moderní laminátor nemůže fungovat jako izolovaný ostrůvek. Musí fungovat jako bezproblémový uzel v rámci souvislé montážní linky. Vysoce kvalitní zařízení se musí vyznačovat dokonalou integrací automatizace. Hledejte systémy vybavené automatickými, antistatickými dopravníkovými pásy a nakládacími stoly, které komunikují přímo s výrobním systémem výroby. Software stroje by měl umožnit robotickým pažím a automaticky naváděným vozidlům podávat suroviny a extrahovat hotové panely zcela bez lidského zásahu. Tato úroveň integrace zabraňuje nákladným logistickým úzkým místům.
Údržba a životnost součástí
V zařízení, které pracuje na tři směny denně, jsou prostoje strojů katastrofálně drahé. Proto je prvořadá životnost komponent. Nákupní týmy by se měly zaměřit na kvalitu pružných silikonových membrán. Tyto membrány denně odolávají brutálnímu tepelnému a mechanickému namáhání a musí nabízet prodloužený životní cyklus. Dále posoudit fyzickou architekturu stroje. Umožňuje konstrukce technikům údržby bezpečný a rychlý přístup k vnitřním ventilům, vakuovým čerpadlům a senzorům? Snadný přístup zajišťuje, že rutinní servis a výměny dílů proběhnou rychle a udrží výrobní linku v pohybu.
Budoucnost laminovací technologie v solární výrobě
Integrace principů Průmyslu 4.0 aktivně přeměňuje laminaci z mechanického procesu hrubou silou na vědu řízenou daty. Nová generace strojů silně zahrnuje internet věcí a umělou inteligenci. Tyto chytré systémy využívají rozsáhlá pole senzorů k monitorování degradace vakuové pumpy, viskozity tepelné kapaliny a elasticity silikonové membrány v reálném čase. Použitím algoritmů strojového učení může zařízení přesně předpovědět, kdy součást selže. Dokáže automaticky upravit topné profily pro kompenzaci chladné výrobní haly, což zaručuje absolutní konzistenci v rámci milionů výrobních cyklů.
Závěr
Sofistikovaná technologie pohánějící dvojfunkční laminovací stroje je nevídanou silou, díky níž se masová a vysoce kvalitní výroba solární energie stává globální realitou. Vzhledem k tomu, že sektor obnovitelných zdrojů pokračuje ve své agresivní expanzi, spoléhání se na zastaralé výrobní zařízení je rychlou cestou k zastarávání. Ředitelé zařízení musí upřednostňovat zařízení, která poskytují nekompromisní tepelnou přesnost, rychlou vakuovou evakuaci a inteligentní automatizaci.
Upgrade vašeho zařízení integrací a dvouvrstvý laminovací stroj je mnohem víc než rutinní nákup vybavení. Je to kalkulovaná strategická investice navržená tak, aby zajistila vaši montážní linku do budoucna. Tato technologie maximalizuje prostorovou stopu vaší továrny a výrazně zlepšuje vaše výsledky.
Udělejte si čas a pečlivě zhodnoťte aktuální úzká místa vaší výrobní linky ještě dnes. Pokud chcete škálovat své operace pomocí technologie průmyslového zapouzdření s vysokou propustností, prozkoumejte pokročilé Řešení dvouvrstvého laminovacího stroje dostupná na Solární strojní zařízení Zenith . Vybavte své zařízení robustní konstrukcí potřebnou k tomu, abyste ovládli příští desetiletí solární výroby.
FAQ
Jak dlouhý je cyklus laminace u standardního solárního panelu?
Úplný cyklus laminace obvykle trvá 12 až 20 minut. Přesná doba trvání však kolísá v závislosti na konkrétním složení zapouzdřovací fólie, která se používá, tloušťce tvrzeného skla modulu a účinnosti tepelné obnovy samotného laminátoru solárních panelů.
Jaký je hlavní rozdíl mezi jednovrstvým a dvouvrstvým laminovacím strojem?
Jednovrstvý stroj zpracovává jednu dávku panelů najednou na jedné horizontální rovině, což omezuje denní výkon. Naproti tomu dvouvrstvý systém skládá dvě plně funkční komory vertikálně. Tento architektonický posun umožňuje souběžné zpracování dvou samostatných dávek, což efektivně zdvojnásobuje výrobní kapacitu v rámci přesně stejné výrobní plochy.
Proč je u laminátoru solárních panelů tak důležitá regulace teploty?
Přesná teplota určuje úspěch nebo neúspěch celého procesu zapouzdření. Pokud je teplota příliš nízká, polymerní zapouzdřovací látka se neroztaví a řádně zesíťuje, což nevyhnutelně způsobí delaminaci na poli. Naopak, pokud je teplota příliš vysoká, může to způsobit tepelný šok citlivých solárních článků nebo způsobit zežloutnutí zapouzdřeného materiálu. Toto trvalé zabarvení blokuje sluneční záření a snižuje účinnost přeměny energie panelu.
Jaká je ideální teplota pro laminaci solárních panelů?
Ideální teplota laminace se obecně pohybuje mezi 140 až 150 stupni Celsia pro standardní etylenvinylacetátové fólie. Buňky nové generace jako Heterojunction však vyžadují nízkoteplotní zapouzdření. Tyto specializované filmy obvykle vytvrzují při nižších prahových hodnotách, zhruba mezi 110 až 130 stupni Celsia, aby chránily buněčné struktury citlivé na teplo.
Jak laminátor zabraňuje mikrotrhlinám v solárních článcích?
Průmyslové laminátory zabraňují mikrotrhlinám použitím vysoce flexibilní silikonové membrány namísto pevného mechanického lisu. Během lisovací fáze atmosférický tlak jemně nafoukne tuto membránu směrem dolů. To zajišťuje dokonale rovnoměrný, obklopující tlak v celém modulu, což zajišťuje, že jemné křemíkové plátky nejsou vystaveny lokalizovaným napěťovým bodům.
Lze laminovací stroje s dvojí funkcí přizpůsobit?
Absolutně. Průmyslové laminátory jsou jen zřídka běžně dostupné produkty. Jsou to vysoce přizpůsobitelné kusy těžké techniky. Výrobci běžně objednávají na zakázku vyrobené stroje navržené speciálně tak, aby vyhovovaly jejich jedinečným rozměrům panelu, cíleným požadavkům na výkon v megawattech a stávající automatizované logistice dopravníkových pásů.